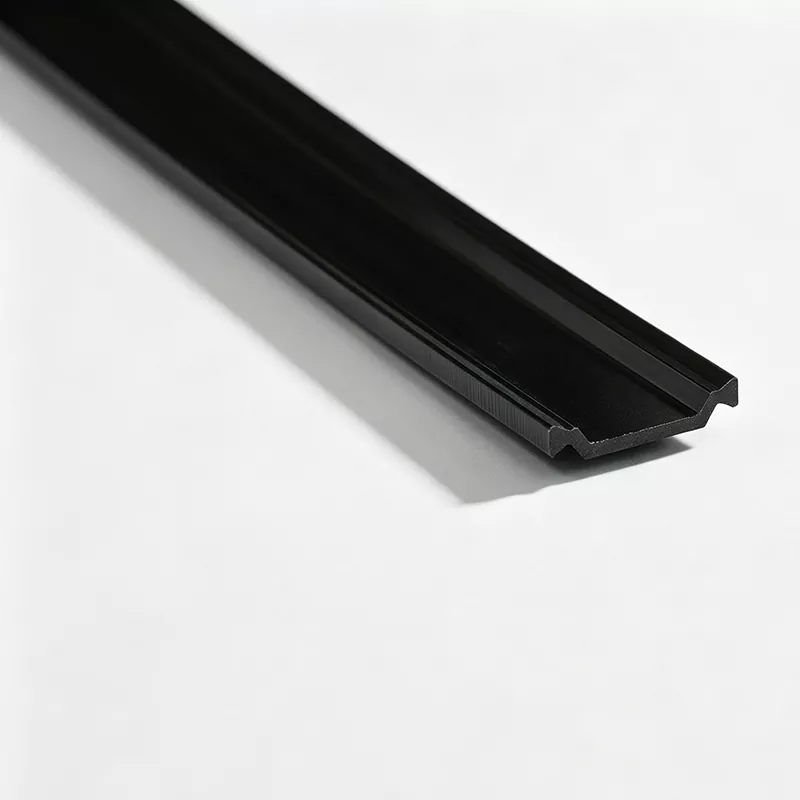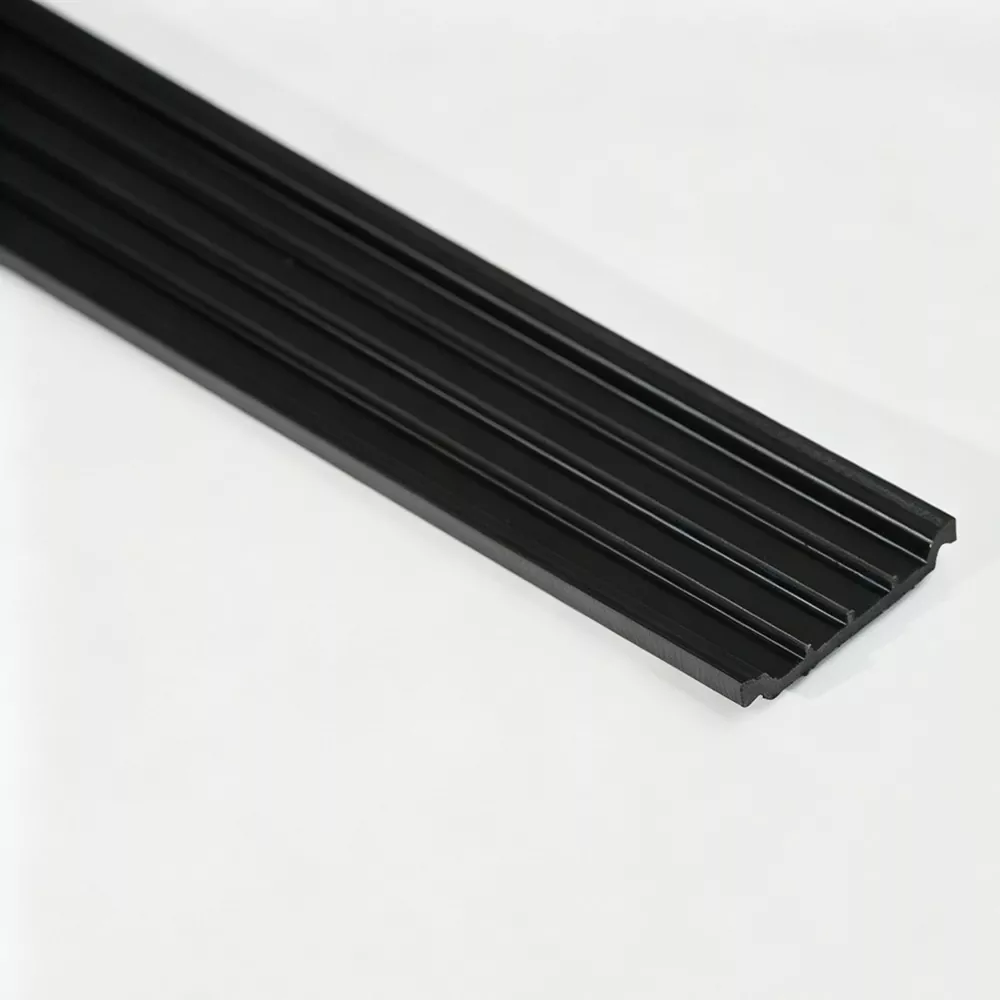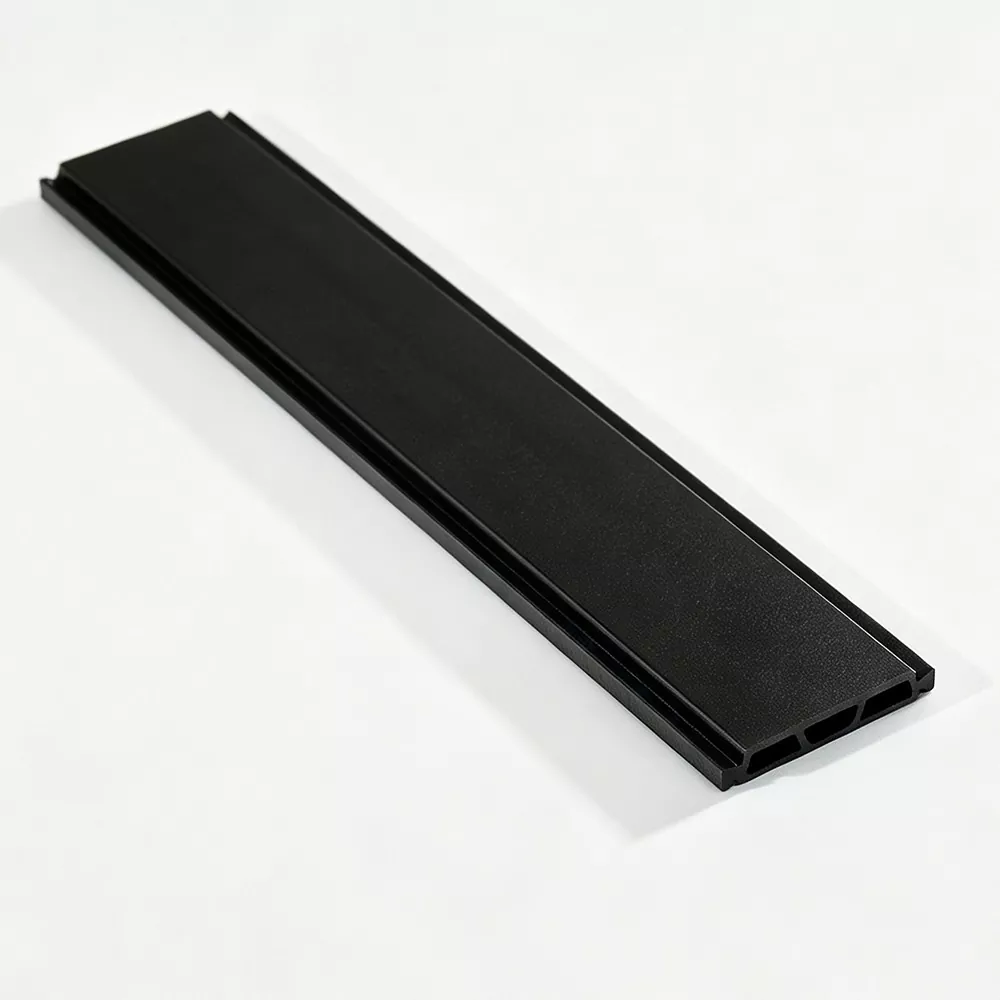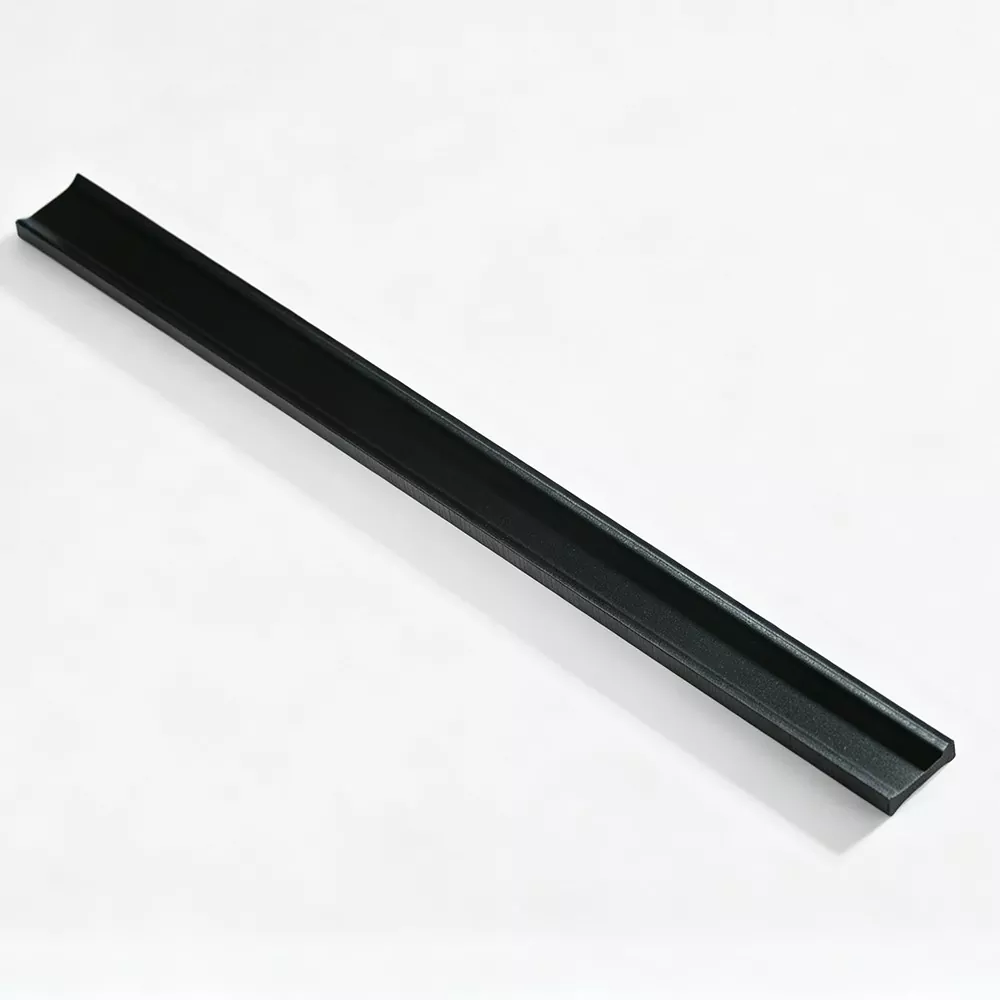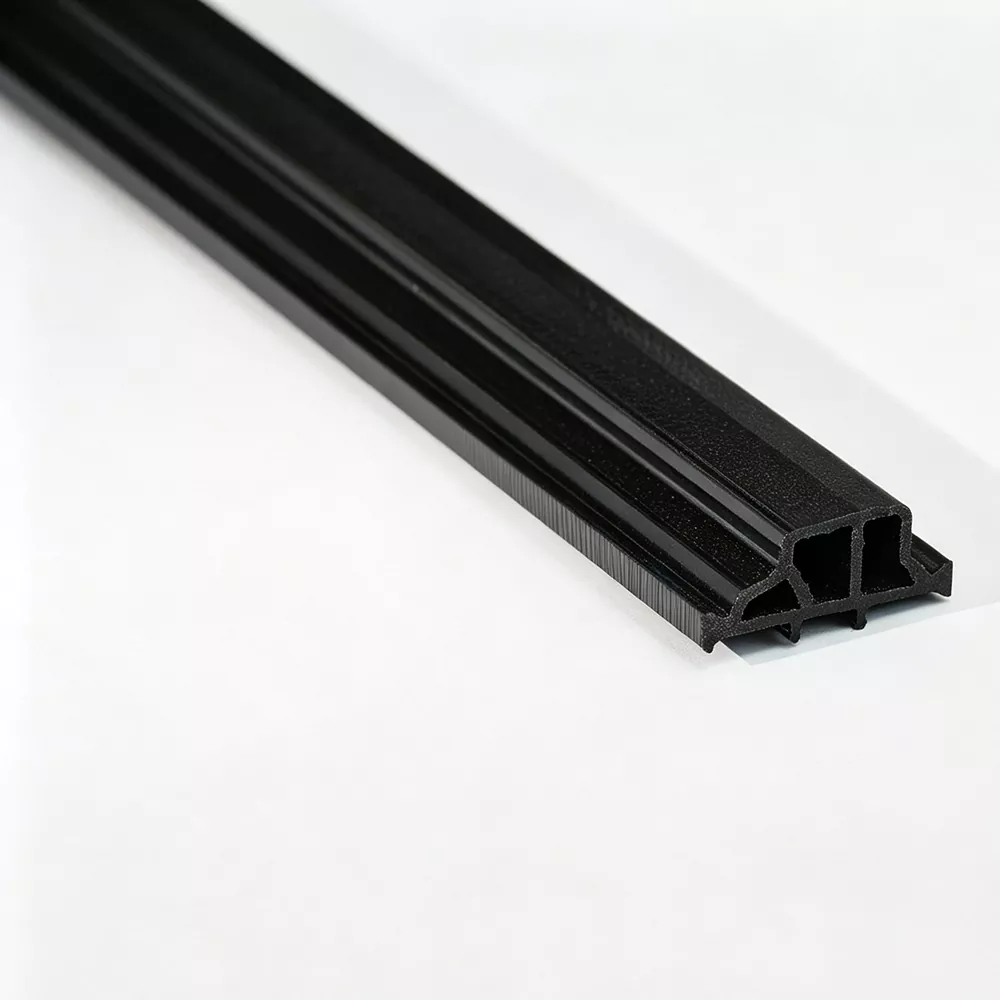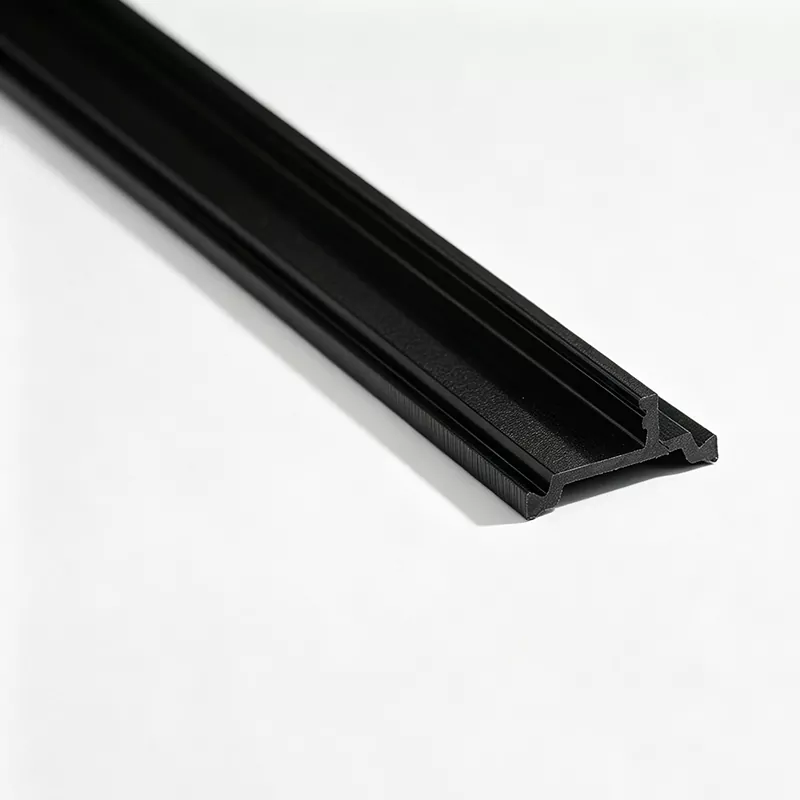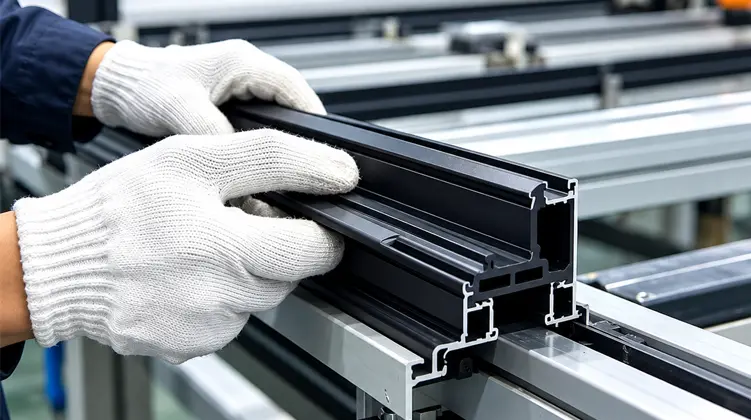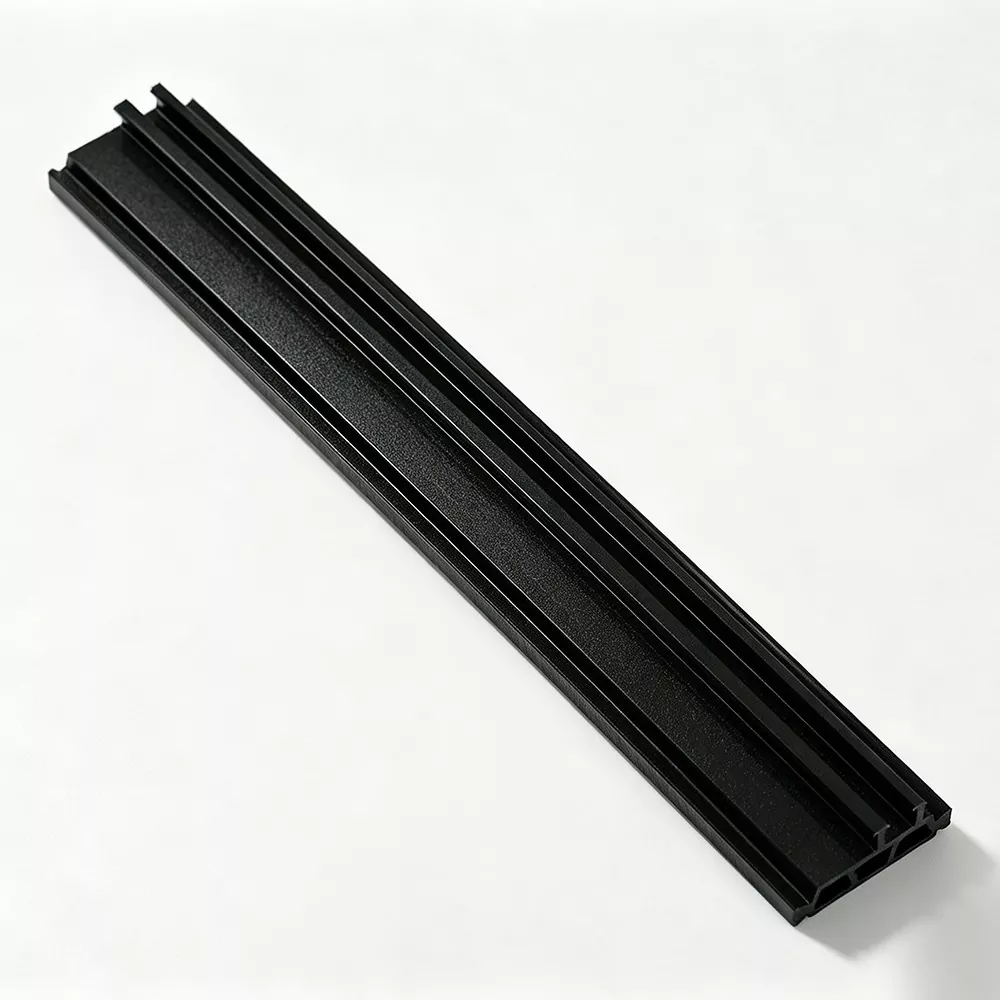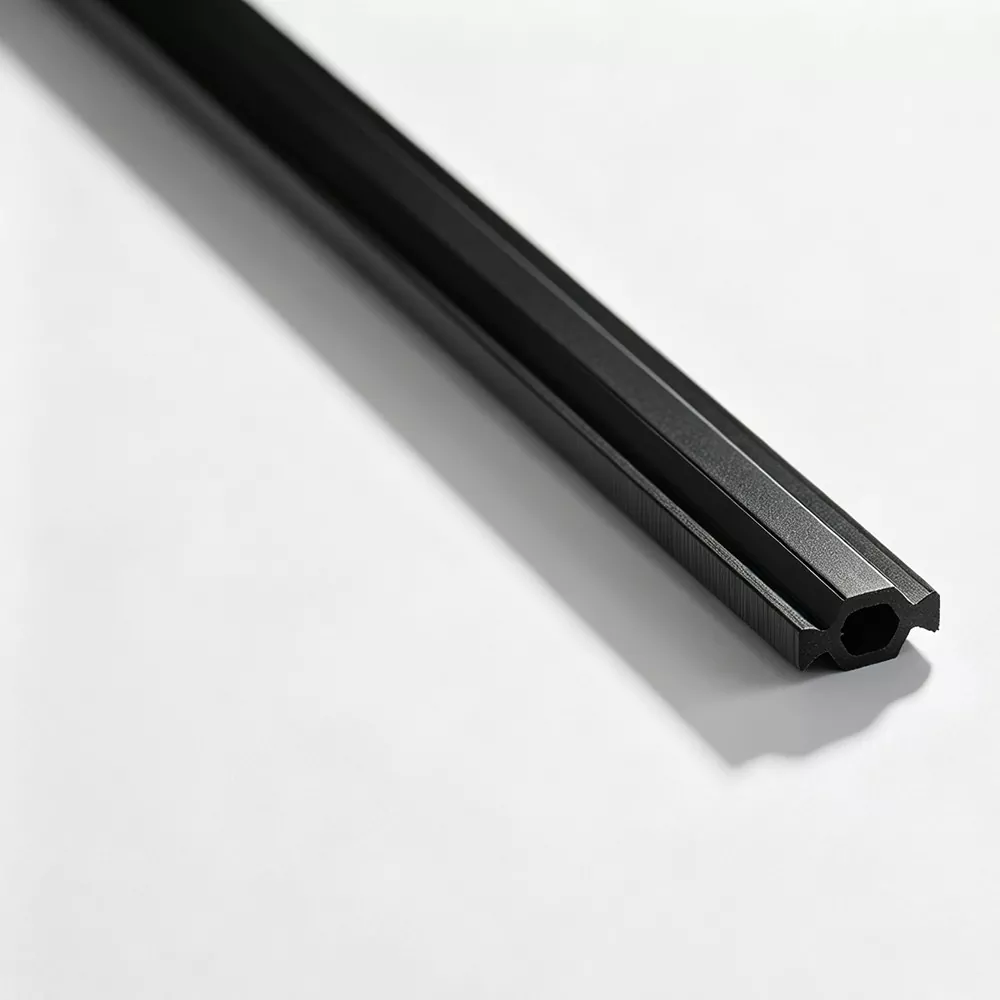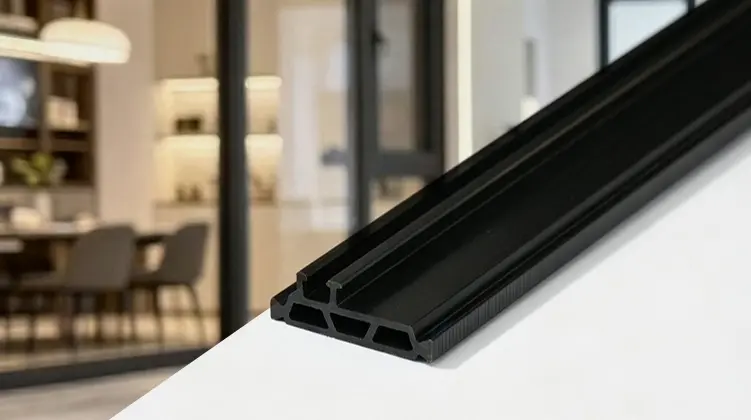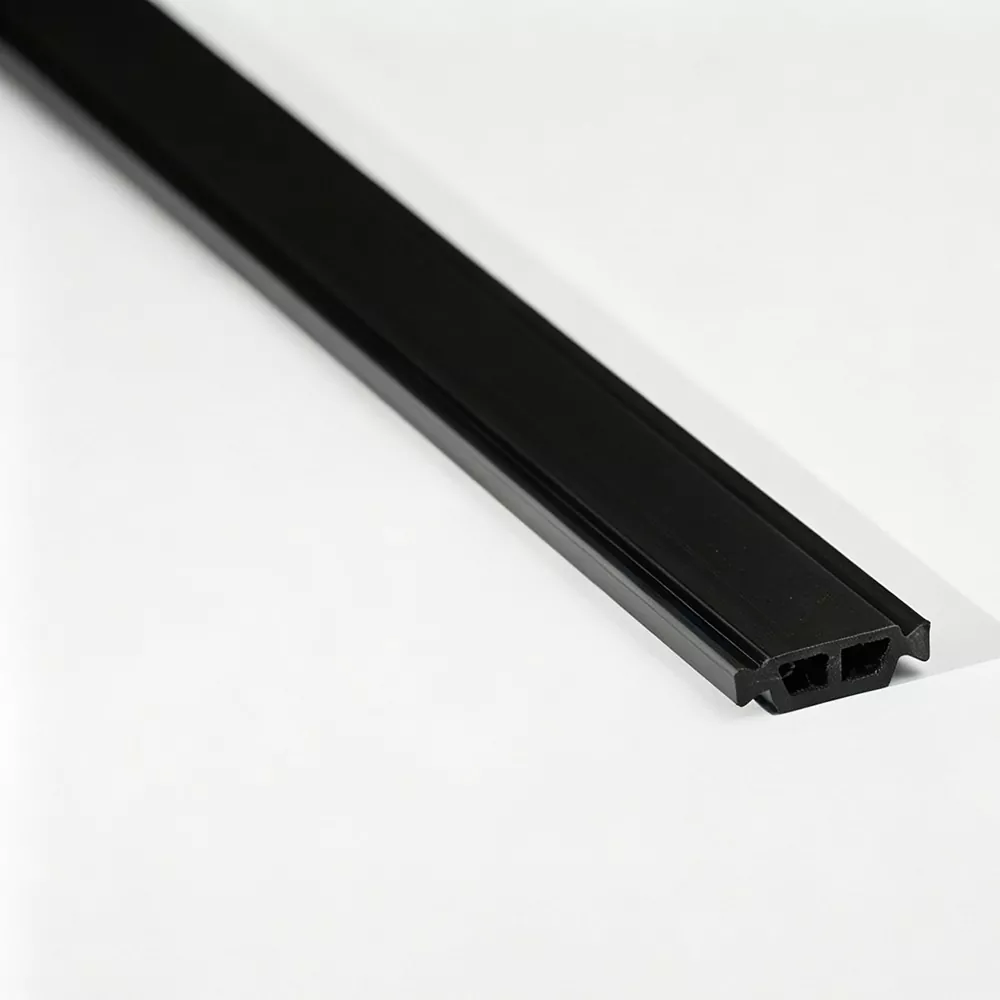
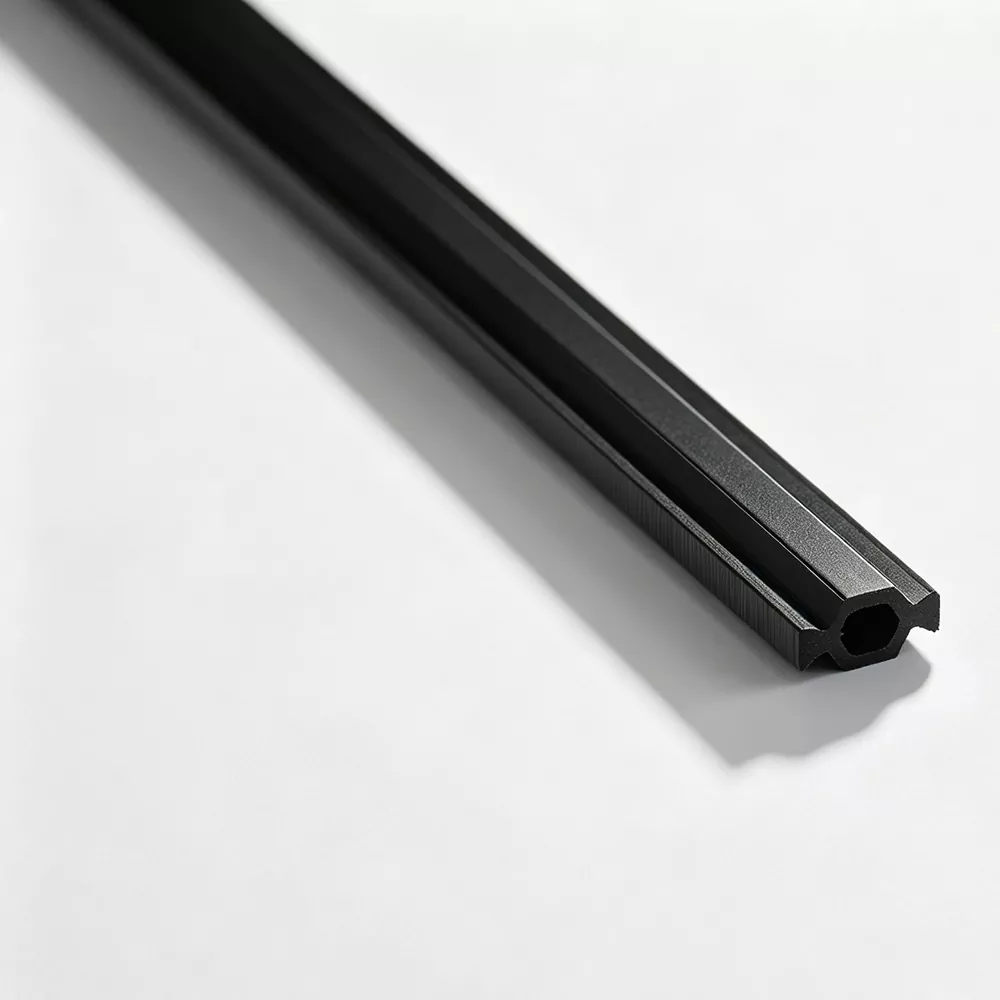
Thermische breukstrips van polyamidezijn belangrijke structurele componenten in thermisch onderbroken aluminium raam-, deur- en vliesgevelsystemen. Hun functie is het scheiden van aluminium profielen aan de binnen- en buitenkant, terwijl de mechanische verbinding die vereist is voor het geassembleerde profiel behouden blijft. Materiaalsamenstelling, glasvezelversterking, dwarsdoorsnedegeometrie, maatvastheid en productieconsistentie hebben allemaal invloed op hun geschiktheid voor een bepaalde aluminiumextrusie.
PA66 GF25 wordt voor deze toepassingen veel gebruikt omdat glasvezelversterking de stijfheid en structurele eigenschappen van het polyamideprofiel verbetert. Het selecteren van een geschikt product houdt echter meer in dan het identificeren van de polymeerkwaliteit. Er moet ook rekening worden gehouden met de afmetingen van de aluminium holte, de geometrie van de vergrendeling, de inbrengomstandigheden, de walsprocessen, de thermische vereisten en de kwaliteitscontrolemethoden. Door deze factoren te begrijpen, kunnen raamfabrikanten, aluminiumextrusiebedrijven en distributeurs van bouwmaterialen de juiste profielspecificaties identificeren en oplossingen op maat evalueren.
Kies hieronder een technisch onderwerp om direct naar het bijbehorende gedeelte te gaan.
Polyamide is een technisch thermoplastisch materiaal dat wordt gebruikt in toepassingen die een combinatie van mechanische sterkte, maatvastheid en thermische isolatie vereisen. Binnen architecturale aluminiumsystemen biedt het een niet-metalen scheidingscomponent tussen twee aluminium profielsecties.
In tegenstelling tot een conventionele aluminiumverbinding introduceert een thermisch onderbroken samenstel een materiaal met een lagere geleidbaarheid tussen de binnen- en buitenmetaalsecties. Dit verandert het warmteoverdrachtspad door het frame en helpt directe koudebruggen te verminderen.
Polyamide 66, gewoonlijk geïdentificeerd als PA66 of nylon 66, is een polymeer dat wordt geproduceerd door de reactie van hexamethyleendiamine en adipinezuur. Het wordt gebruikt in technische componenten die stijfheid, slijtage-eigenschappen en maatvastheid vereisen onder gedefinieerde bedrijfsomstandigheden.
Voor thermische onderbrekingstoepassingen in aluminium biedt PA66 verschillende relevante kenmerken:
De polymeerkwaliteit beïnvloedt het gedrag van het afgewerkte profiel tijdens productie, installatie en service. Verschillende materiaalformuleringen kunnen verschillende niveaus van stijfheid, vochtreactie, thermische uitzetting en mechanische sterkte vertonen.
Om deze reden moet de materiaalkeuze gebaseerd zijn op de werkelijke eisen van het aluminiumsysteem. Een generieke plastic strip is niet automatisch een geschikte vervanging voor een profiel dat is ontworpen rond een specifieke polyamideformulering.
PA66 GF25 verwijst naar polyamide 66 versterkt met 25% glasvezel per gewicht. Deze materiaalcombinatie wordt gebruikt in thermisch onderbroken profielen omdat de versterking de stijfheid en structurele stabiliteit verbetert in vergelijking met ongewapend polyamide.
Bij een thermisch onderbroken aluminiumconstructie moet de strip meer doen dan alleen een barrière creëren tussen metalen delen. Het moet ook een stabiele mechanische verbinding behouden wanneer de aluminium profielen worden geassembleerd door middel van insteken en walsen.
Glasvezels fungeren als versterkende elementen binnen de polymeermatrix. Hun aanwezigheid verandert het mechanische gedrag van het materiaal en kan de stijfheid, maatvastheid en weerstand tegen vervorming onder geschikte belastingsomstandigheden verbeteren.
Voor thermisch onderbroken profielen helpt de versterking bij het voldoen aan verschillende praktische vereisten:
Glasvezelversterking verhoogt de materiaalstijfheid en ondersteunt de structurele eisen van het geassembleerde aluminium profiel.
Het versterkte materiaal helpt de dwarsdoorsnedegeometrie te behouden tijdens profielverwerking en service.
Materiaaleigenschappen ondersteunen de vergrendelende interactie tussen het polyamideprofiel en de aluminium holte.
Gecontroleerde verwerking helpt de wapening binnen het profiel te verdelen en consistente productafmetingen te behouden.
Glasvezeloriëntatie is een belangrijke factor bij de productie van versterkte polyamideprofielen. Tijdens extrusie beïnvloedt de stroom gesmolten materiaal hoe vezels worden verdeeld en georiënteerd binnen de voltooide dwarsdoorsnede.
Verschillende vezeloriëntaties kunnen de longitudinale sterkte en transversale schuifweerstand beïnvloeden. Daarom moeten de extrusieomstandigheden worden beheerd in overeenstemming met de profielgeometrie en de vereiste mechanische eigenschappen.
Hoewel de aanduiding GF25 een specifiek wapeningsaandeel identificeert, wordt niet ieder prestatiekenmerk van het voltooide profiel onafhankelijk vastgelegd. Harskwaliteit, vochttoestand, glasvezelverdeling, extrusieparameters, koeling en maatcontrole hebben ook invloed op het eindproduct.
Bij het beoordelen van een versterkte polyamidestrip moeten technische teams de materiaalspecificatie samen met de relevante testresultaten en het beoogde aluminium profielontwerp beoordelen.
Aluminium wordt veel gebruikt in architecturale kozijnen vanwege zijn sterkte, corrosieweerstand, vervormbaarheid en ontwerpflexibiliteit. Aluminium heeft echter ook een relatief hoge thermische geleidbaarheid. Wanneer aluminium profielen binnen en buiten continu met elkaar verbonden zijn, kan warmte door het metalen frame reizen.
Een thermische onderbreking introduceert een materiaal met een lagere geleidbaarheid tussen deze secties, waardoor het directe warmteoverdrachtspad van metaal wordt onderbroken.
Koudebruggen ontstaan wanneer warmte door een bouwelement beweegt langs een pad dat gemakkelijker geleidt dan de omringende materialen. In een aluminium raamkozijn kan een ononderbroken metalen verbinding een dergelijk pad creëren tussen binnen- en buitenomgevingen.
Door de aluminium profielen van elkaar te scheiden, verandert de thermische onderbreking de warmteoverdrachtseigenschappen van het frame. Dit kan bijdragen aan betere isolatieprestaties en helpen ongewenste warmteoverdracht via het raam of de deur te verminderen.
Het polyamideprofiel bevindt zich tussen twee aluminium profielen. Elke zijde grijpt in de overeenkomstige aluminium holte via een ontworpen vergrendelingsstructuur.
Het geassembleerde systeem combineert drie belangrijke functies:
De thermische onderbrekingsbreedte beïnvloedt de geometrie van de scheidingszone. Een bredere scheiding kan de algehele warmteoverdrachtseigenschappen van het frame beïnvloeden, maar het resultaat hangt ook af van het volledige profielontwerp en de omliggende componenten.
Ingenieurs moeten de stripbreedte daarom beschouwen als onderdeel van het aluminiumsysteem en niet als een onafhankelijke isolatiespecificatie.
Mechanische prestaties zijn essentieel omdat een thermisch onderbroken profiel deel uitmaakt van de geassembleerde aluminium structuur. Het moet veilig in de extrusie blijven zitten en de beoogde vorm behouden onder de mechanische omstandigheden van productie en service.
De longitudinale treksterkte beschrijft de weerstand van het materiaal tegen trekbelasting over de lengte van het profiel. Deze eigenschap is relevant bij het evalueren van het structurele gedrag van continue polyamidesecties.
Glasvezelversterking en vezeloriëntatie kunnen deze eigenschap beïnvloeden. Testresultaten moeten worden geïnterpreteerd volgens de gespecificeerde materiaalkwaliteit, monstervoorbereiding en testmethode.
De dwarsschuifweerstand is vooral relevant voor de interactie tussen de polyamidestrip en het aluminiumprofiel. Het samengestelde deel moet bestand zijn tegen krachten die over de thermische onderbrekingsverbinding werken.
De afschuifprestaties kunnen worden beïnvloed door de vergrendelingsgeometrie, ingrijpingsdiepte, profielafmetingen, wapeningsverdeling en montageomstandigheden.
Shore-hardheidstesten geven informatie over de materiaalweerstand tegen indeuking onder een gedefinieerde testmethode. Hoewel hardheid kan helpen bij het karakteriseren van een polymeer, mag deze niet worden gebruikt als vervanging voor trek- of schuiftesten.
De stijfheid wordt ook beïnvloed door de materiaalsamenstelling en de geometrie van het voltooide gedeelte. Een profiel met een complexe doorsnede kan zich anders gedragen dan een eenvoudig plat gedeelte gemaakt van hetzelfde polymeer.
Thermische uitzetting, vochtopname en temperatuurveranderingen kunnen de afmetingen van polyamidematerialen beïnvloeden. Met deze factoren moet rekening worden gehouden bij het matchen van de strip met aluminium holtes en het definiëren van montagetoleranties.
| Eigendom | Wat het beschrijft | Waarom het ertoe doet |
|---|---|---|
| Longitudinale treksterkte | Weerstand tegen trekbelasting langs het profiel. | Helpt bij het evalueren van de materiaalsterkte in de extrusierichting. |
| Dwarse schuifsterkte | Weerstand tegen krachten die over de profielverbinding werken. | Relevant voor mechanische aangrijping in aluminium assemblages. |
| Shore-hardheid | Weerstand tegen indrukking volgens een gedefinieerde methode. | Helpt het polymeermateriaal te karakteriseren. |
| Lineaire expansie | Dimensionale verandering geassocieerd met temperatuurvariatie. | Belangrijk voor dimensionale afstemming en thermische omstandigheden. |
| Waterbestendigheid | Materiaalgedrag onder gespecificeerde omstandigheden met blootstelling aan water. | Relevant voor maat- en materiaalevaluatie. |
De geometrie van de dwarsdoorsnede is een van de belangrijkste factoren bij de selectie van thermische onderbrekingsprofielen. De strip moet overeenkomen met de holtevorm van de aluminium extrusie en na het montageproces de juiste grip bieden.
Zelfs als twee producten hetzelfde PA66 GF25-materiaal gebruiken, kunnen verschillen in hun dwarsdoorsnedestructuren ze ongeschikt maken voor hetzelfde aluminium profiel.
Breedte en dikte beïnvloeden de fysieke pasvorm van de strip in de aluminium holte. Onjuiste afmetingen kunnen problemen bij het inbrengen, losse aangrijping of problemen tijdens het rollen veroorzaken.
Deze metingen moeten samen met de volledige profieltekening worden geëvalueerd. De nominale afmetingen alleen beschrijven mogelijk niet volledig de functionele pasvorm van het vergrendelingsgedeelte.
Sommige profielontwerpen maken gebruik van een kop-steelstructuur om de polyamidestrip in de overeenkomstige aluminiumgroef te positioneren. De vorm van het clubhoofd, de stuurpenbreedte en de vergrendelingsoppervlakken bepalen hoe de twee componenten in elkaar grijpen.
Andere ontwerpen maken gebruik van rechte of getrapte structuren die overeenkomen met verschillende holteconfiguraties.
Sommige thermische onderbrekingsontwerpen bevatten getande of getextureerde aangrijpingsoppervlakken. Deze structuren zijn ontwikkeld rond het aluminium zak- en walsproces om mechanische vergrendeling te ondersteunen.
De geometrie moet worden afgestemd op het overeenkomstige extrusieontwerp. Een gekarteld profiel is niet automatisch uitwisselbaar met een glad profiel van vergelijkbare afmetingen.
| Ontwerpfunctie | Primaire functie | Overeenkomende vereiste |
|---|---|---|
| Ik-type | Rechte profielstructuur. | Overeenkomstige rechte aluminium groeven. |
| C-type | Gebogen of getrapte sectieconfiguratie. | Bijpassende spouwvorm en sluitafmetingen. |
| T-type | Positionering en betrokkenheid van kop en stuurpen. | Aluminium groef ontworpen voor T-vormige geometrie. |
| Speciaal gevormd | Niet-standaard sectie-integratie. | Klanttekeningen en specifieke extrusiegeometrie. |
Verschillende aluminium extrusiesystemen gebruiken verschillende holtestructuren. Het overeenkomstige polyamideprofiel moet bij deze structuren passen om een juiste plaatsing, positionering en mechanische verbinding te bereiken.
I-Type-profielen hebben een relatief eenvoudige dwarsdoorsnedestructuur. Ze worden gebruikt bij aluminium extrusies die zijn ontworpen met overeenkomstige rechte thermische onderbrekingsgroeven.
Afhankelijk van de extrusie kan het benodigde profiel variëren in breedte, dikte en ingrijpafmetingen. Nauwkeurige meting is belangrijk omdat kleine maatverschillen het montageproces kunnen beïnvloeden.
C-Type profielen zijn ontworpen voor aluminium profielen met bijpassende gebogen of getrapte holtes. Hun dwarsdoorsnedevorm komt overeen met de specifieke vergrendelingsstructuur van de extrusie.
Bij het selecteren van een C-Type-sectie moeten ingenieurs de geometrie van de holte, de aangrijpingsoppervlakken en afmetingen controleren in plaats van alleen op de profielnaam te vertrouwen.
T-Type-secties gebruiken een gedefinieerde kop-steelstructuur. De kop zorgt voor de vereiste positioneringsgeometrie, terwijl de steel de twee zijden van de thermische onderbreking verbindt.
Het profiel moet worden ontwikkeld volgens de bijbehorende aluminium groef, zodat kop en steel tijdens de montage correct in elkaar grijpen.
Sommige aluminiumsystemen maken gebruik van niet-standaard holtes die niet kunnen worden gecombineerd met conventionele profielvormen. Speciaal gevormde secties kunnen worden ontwikkeld op basis van technische tekeningen of fysieke profielreferenties.
Aanpassing kan betrekking hebben op de doorsnede, breedte, dikte, vergrendelingskenmerken, kleur en snijlengte. Het ontwerp moet worden getoetst aan het beoogde inbreng- en walsproces.
Dimensionale compatibiliteit is essentieel bij het integreren van een polyamideprofiel in een aluminium extrusie. De strip moet in de ontworpen holte passen en gedurende het hele montageproces op de juiste manier blijven zitten.
| Aluminium profielparameter | Gerelateerde polyamidespecificatie | Technisch doel |
|---|---|---|
| Holle breedte | Strookbreedte | Zorgt voor een passende maatvoering. |
| Holle diepte | Profiel Hoogte | Ondersteunt correcte positionering en betrokkenheid. |
| Groef geometrie | Vergrendelingssectie | Past bij de mechanische verbindingsstructuur. |
| Thermische pauzeruimte | Strookdikte | Definieert de scheidingsgeometrie. |
| Montagemethode | Profieltolerantie en vorm | Ondersteunt inbreng- en rolcompatibiliteit. |
| Vereiste profiellengte | Rechte of opgerolde levering | Voldoet aan de productie- en verwerkingsvereisten. |
Het polyamideprofiel moet volgens de beoogde montageprocedure in de aluminium spouw terechtkomen. Overmatige dimensionale interferentie kan inbrengproblemen veroorzaken, terwijl onvoldoende aangrijping de verbinding na het rollen kan beïnvloeden.
Het insteekgedrag kan ook worden beïnvloed door de toestand van het oppervlak, extrusietoleranties, rechtheid van het profiel en de staat van de montageapparatuur.
Tijdens het walsen wordt het aluminium profiel mechanisch rond het thermisch onderbroken gedeelte gevormd om de uiteindelijke verbinding tot stand te brengen. De polyamidegeometrie moet overeenkomen met de vereiste rolomstandigheden en vergrendelingsstructuur.
Scheuren, onvolledige aangrijping of onvoldoende schuifsterkte kunnen wijzen op een mismatch met betrekking tot het materiaal, het profielontwerp, de afmetingen of de montageparameters. Dergelijke problemen moeten systematisch worden geëvalueerd in plaats van zonder inspectie aan één factor te worden toegeschreven.
Dwarsdoorsnedemetingen moeten worden gecontroleerd aan de hand van de overeengekomen producttekening. Relevante afmetingen zijn onder meer de totale breedte, hoogte, dikte, vergrendelingsdetails en andere functionele oppervlakken.
Voor op maat gemaakte profielen moeten tijdens de ontwikkelingsfase maattoleranties worden vastgesteld, zodat zowel de polyamidestrip als de aluminiumextrusie kunnen worden beoordeeld aan de hand van dezelfde technische vereisten.
Consistentie bij de productie is essentieel omdat het voltooide profiel de gespecificeerde materiaaleigenschappen en dwarsdoorsnedeafmetingen moet behouden. Het proces omvat verschillende onderling verbonden fasen, van de voorbereiding van de grondstoffen tot de extrusie, het afkoelen, het vormen en het uiteindelijke snijden.
PA66-hars en glasvezel worden bereid volgens de vereiste materiaalformulering. Binnenkomende materiaalbatches worden gecontroleerd op relevante kenmerken, waaronder smeltindex, glasvezelgehalte en vocht.
Vochtbeheersing is vooral belangrijk bij de verwerking van polyamide. De conditionering en voorbereiding van het materiaal moeten voldoen aan de vereisten van het geselecteerde hars- en extrusieproces.
De polymeer- en versterkingscomponenten zijn voorbereid voor gecontroleerde verwerking. Uniforme materiaaltoevoer helpt de consistentie tijdens de extrusie te behouden.
Voor versterkte materialen moet bij de verwerkingsmethode rekening worden gehouden met het effect van de extrusieomstandigheden op de distributie en oriëntatie van de glasvezels.
Door middel van extrusie worden doorlopende polyamideprofielen met de gewenste dwarsdoorsnedevorm geproduceerd. Parallelle extrusielijnen met dubbele schroef kunnen de gecontroleerde verwerking van versterkte polymeermaterialen ondersteunen.
Belangrijke procesparameters zijn onder meer:
Na extrusie gaat het profiel door koel- en vormapparatuur om de afmetingen in dwarsdoorsnede te stabiliseren. Koelomstandigheden en kalibratie zijn belangrijk voor het behouden van de vereiste geometrie.
Ongelijkmatige koeling of onstabiele trekomstandigheden kunnen bijdragen aan dimensionale variatie. Procesmonitoring helpt de consistentie te behouden tijdens continue productie.
Afgewerkte profielen kunnen als standaard rechte stroken worden geleverd of op specifieke lengtes worden verwerkt. Afhankelijk van de productvereisten kunnen aanvullende bewerkingen bestaan uit het afschuinen van de uiteinden en het lasercoderen.
Bij de eindverwerking moeten de profielgeometrie en oppervlakteconditie behouden blijven die nodig zijn voor de beoogde aluminiummontage.
Elke fase draagt bij aan het uiteindelijke profiel. Een stabiel productieproces moet de juiste grondstoffencontrole, extrusieparameterbeheer, koeling, maatmetingen en inspectie van het eindproduct combineren.
Kwaliteitscontrole moet zowel de materiaaleigenschappen als de afmetingen van het afgewerkte profiel omvatten. Als u uitsluitend op visuele inspectie vertrouwt, zijn er mogelijk geen verschillen in mechanische prestaties, vochtreactie of thermische verouderingsgedrag zichtbaar.
Grondstofinspectie helpt bij het vaststellen of binnenkomende batches voldoen aan de vereiste verwerkings- en formuleringsvoorwaarden. Relevante controles kunnen onder meer de smeltvloei-index, het glasvezelgehalte en het vochtniveau omvatten.
De afmetingen van de dwarsdoorsnede en de toestand van het oppervlak moeten tijdens de productie met gedefinieerde intervallen worden gecontroleerd. Het vastleggen van relevante procesparameters en inspectieresultaten ondersteunt de traceerbaarheid van de productie en helpt maatafwijkingen te identificeren.
Afhankelijk van de toepasselijke eisen kan laboratoriumevaluatie verschillende materiaal- en prestatiekenmerken omvatten.
| Testitem | Evaluatiefocus | Technische relevantie |
|---|---|---|
| Dikte | Materiaaldichtheid volgens een gedefinieerde testmethode. | Ondersteunt materiaalkarakterisering. |
| Shore-hardheid | Weerstand tegen indrukking. | Helpt de materiaalhardheid te karakteriseren. |
| Longitudinale treksterkte | Trekgedrag langs de profielrichting. | Evalueert longitudinale mechanische eigenschappen. |
| Dwarse treksterkte | Trekgedrag over de profielrichting. | Biedt aanvullende informatie over het gedrag van versterkt materiaal. |
| Waterbestendigheid | Materiële reactie op gespecificeerde blootstelling aan water. | Ondersteunt vochtgerelateerde evaluatie. |
| Thermische veroudering | Eigenschapsveranderingen na gecontroleerde thermische blootstelling. | Helpt bij het beoordelen van materiaalgedrag bij hoge temperaturen. |
| Lineaire expansie | Dimensionale verandering met temperatuur. | Relevant voor thermische maatvastheid. |
Vóór verzending moeten afgewerkte profielen worden geïnspecteerd op uiterlijk en afmetingen. De inspectie moet overeenkomen met de bevestigde productspecificatie en overeengekomen eisen.
Inspectiegegevens helpen de eindproducten te verbinden met hun productreferenties en productie-informatie. Een Engels inspectierapport kan ook de communicatie tussen fabrikanten, distributeurs en internationale klanten ondersteunen.
Voor fabrikanten van aluminium-extrusie kunnen zelfs kleine maatverschillen de inbreng- en walsomstandigheden beïnvloeden. Consistente inspectie helpt bij het identificeren van afwijkingen voordat het profiel de montagefase bereikt.
Kwaliteitsevaluatie moet daarom het binnenkomende materiaal, de productie tijdens het proces, laboratoriumtests, indien van toepassing, en controles van het eindproduct omvatten, in plaats van te vertrouwen op een enkele visuele eindinspectie.
Thermische scheidingsprofielen worden gebruikt in architecturale aluminiumsystemen waarbij metalen binnen- en buitenprofielen moeten worden gescheiden met behoud van een mechanische verbinding. De toepassing ervan is afhankelijk van het ontwerp van het aluminiumsysteem, de structurele vereisten en de gespecificeerde thermische prestaties.
Thermisch onderbroken aluminium raamkozijnen en vleugels maken gebruik van polyamidesecties om de aluminium componenten aan de binnen- en buitenkant van elkaar te scheiden.
De strip moet passen bij de frame- en vleugelextrusiegeometrie, inclusief de vereiste spouwafmetingen en sluitvlakken. Het materiaal en de doorsnede moeten ook overeenkomen met de beoogde montagemethode.
Deursystemen maken gebruik van thermisch onderbroken profielen om scheiding te creëren binnen aluminium frame- en vleugelconstructies. De verbinding moet mechanisch stabiel blijven en tegelijkertijd rekening houden met de afmetingen en configuratie van de deurextrusie.
Bij de selectie moet rekening worden gehouden met de vorm van de spouw van het deurprofiel, de stripaangrijping en de relevante structurele vereisten.
Bij vliesgeveltoepassingen kunnen thermisch gescheiden profielen worden gebruikt in stijlen, dwarsbalken en andere thermisch gescheiden aluminium profielen.
Deze systemen kunnen verschillende eisen stellen aan de dwarsdoorsnede, afhankelijk van het vliesgevelontwerp. Het polyamidegedeelte moet daarom worden afgestemd op de specifieke extrusie in plaats van uitsluitend op basis van de algemene toepassingsnaam te worden geselecteerd.
Sommige architecturale systemen maken gebruik van niet-standaard aluminium holtes, speciale vergrendelingsstructuren of ongebruikelijke thermische onderbrekingsafmetingen. Aangepaste polyamidesecties kunnen worden ontwikkeld om aan deze ontwerpen te voldoen.
Afzonderlijke aluminium profielen aan de binnen- en buitenkant binnen thermisch onderbroken raamconstructies.
Zorg voor een thermische scheidingscomponent binnen aluminium deurprofielconstructies.
Ondersteun thermisch gescheiden structurele aluminium profielen in gevelsystemen.
Match niet-standaard caviteiten en aangepaste extrusie-eisen.
Voor deze toepassingen blijven de belangrijkste selectiefactoren hetzelfde: materiaalspecificatie, dwarsdoorsnedegeometrie, mechanische betrokkenheid, maatnauwkeurigheid en compatibiliteit met het volledige aluminium profielsysteem.
Standaard thermische scheidingssecties omvatten veel gangbare aluminium extrusieontwerpen. Verschillende extrusiefabrikanten kunnen echter verschillende holteafmetingen, vergrendelingsgeometrieën en montageomstandigheden gebruiken. Een aangepaste sectie kan aan deze niet-standaard vereisten voldoen.
Een aluminium profieltekening geeft essentiële informatie over de spouw, afmetingen en sluitconstructie. Ingenieurs kunnen deze informatie gebruiken om de vereiste polyamidedoorsnede te evalueren en potentiële dimensionale conflicten te identificeren.
Een fysiek aluminium profiel kan aanvullende informatie bieden wanneer tekeningen onvolledig zijn of wanneer werkelijke extrusieafmetingen moeten worden geverifieerd.
De evaluatie moet zich richten op de holtebreedte, diepte, groefgeometrie, vergrendelingsoppervlakken en beoogde inbreng- en rolomstandigheden.
Een gestructureerd ontwikkelingsproces helpt het aluminium extrusieontwerp te verbinden met het afgewerkte polyamideprofiel. Elke fase moet worden beoordeeld voordat naar de volgende productiestap wordt gegaan.
Een aluminium extrusietekening of fysiek profiel, vereiste afmetingen, sluitstructuur, materiaalspecificatie, kleur en montagemethode bieden een praktisch startpunt voor de technische evaluatie.
Het kiezen van een geschikt profiel vereist afstemming tussen materiaalvereisten en aluminium extrusieontwerp. Een product dat voldoet aan de vereiste materiaalcategorie kan toch ongeschikt zijn als de afmetingen of de bevestigingsstructuur niet passen bij de beoogde montage.
Begin met het beoogde raam, deur, vliesgevel of architectonisch extrusiesysteem. Identificeer het specifieke aluminium profiel en bepaal of de thermische onderbreking in een rechte, gebogen, getrapte of speciaal gevormde holte wordt geïnstalleerd.
Bepaal of de toepassing PA66 of versterkt PA66 GF25 vereist. Bekijk de relevante mechanische en materiaalvereisten in plaats van aan te nemen dat alle polyamideformuleringen identieke kenmerken hebben.
Controleer de spouwbreedte, diepte, stripdikte, vergrendelingsgeometrie en andere functionele afmetingen. Bevestig de relevante toleranties en hoe deze zich verhouden tot de aluminium extrusie.
Evalueer de longitudinale treksterkte, dwarsschuifsterkte, hardheid en andere toepasselijke mechanische eigenschappen. De vereiste waarden moeten gebaseerd zijn op het beoogde systeem en relevante technische specificaties.
Denk aan de vereisten voor het inbrengen, rollen, koelen en hanteren van profielen. De strip moet overeenkomen met het daadwerkelijke productieproces en niet alleen met de nominale afmetingen die op een tekening staan.
Bevestig welke maatvoerings- en laboratoriumtests relevant zijn voor het product. Inspectiefrequentie, testmethoden, documentatie en acceptatiecriteria moeten worden vastgesteld volgens de overeengekomen specificatie.
| Selectie Categorie | Informatie om te bevestigen |
|---|---|
| Materiaal | PA66 of PA66 GF25 en toepasselijke materiaalvereisten. |
| Profieltype | I-Type, C-Type, T-Type of aangepaste doorsnede. |
| Afmetingen | Breedte, dikte, hoogte, spouwdiepte en toleranties. |
| Mechanische eigenschappen | Treksterkte, schuifweerstand en hardheidseisen. |
| Thermische eigenschappen | Vereisten voor thermische geleidbaarheid en dimensionaal gedrag. |
| Montagemethode | Voorwaarden voor inbrengen, rollen en mechanische betrokkenheid. |
| Oppervlakte en kleur | Uiterlijk, kleur en eventuele speciale afwerkingseisen. |
| Aanvoerformulier | Rechte stroken, spiraalprofielen of gespecificeerde snijlengtes. |
| Kwaliteitsdocumenten | Dimensionale gegevens, inspectieresultaten en toepasselijke testrapporten. |
Profiellengte en verpakking moeten ook overeenkomen met de productieregeling van de klant. Standaard rechte stroken zijn leverbaar vanaf 6 meter per stuk, geschikte rolprofielen zijn leverbaar vanaf 500 meter per rol.
De juiste leveringsvorm is afhankelijk van de profielgeometrie, de verwerkingseisen, de opslagomstandigheden en het daaropvolgende montageproces. Speciale snijlengtes en verpakkingsmogelijkheden kunnen worden bevestigd volgens de productconfiguratie.
Voor fabrikanten die evaluerenThermische breukstrips van polyamide, is een volledige technische specificatie nuttiger dan het selecteren van een product alleen op basis van de nominale breedte of materiaalnaam. Het afstemmen op de daadwerkelijke aluminium holte, de versterkingsvereisten en het montageproces biedt een betrouwbaardere basis voor de productselectie.
Ontdek antwoorden op veelgestelde vragen over polyamidematerialen, PA66 GF25, profielstructuren, productie en compatibiliteit van aluminiumsystemen.
Het zijn technische polymeerprofielen die tussen afzonderlijke aluminium secties worden geïnstalleerd om thermische scheiding te bieden binnen thermisch onderbroken raam-, deur- en vliesgevelsystemen. Ze zorgen ook voor een mechanische verbinding tussen de aluminium componenten.
PA66 GF25 is polyamide 66 versterkt met 25% glasvezel per gewicht. De versterking verbetert de stijfheid en maatvastheid en ondersteunt de mechanische eisen van de montage van aluminium profielen.
Glasvezel verhoogt de stijfheid en structurele kenmerken van het polyamidemateriaal. De verdeling en oriëntatie ervan tijdens extrusie kunnen de longitudinale sterkte en transversale schuifweerstand beïnvloeden.
I-Type-profielen hebben een rechtlijnig gedeelte voor bijpassende rechte aluminium groeven. C-type-profielen komen overeen met gebogen of getrapte holtes, terwijl T-type-profielen een kop-steelstructuur gebruiken. Het juiste type hangt af van de daadwerkelijke geometrie van de aluminium extrusie.
Ze scheiden de aluminium binnen- en buitensecties met een materiaal dat een lagere thermische geleidbaarheid heeft dan aluminium. Dit onderbreekt het directe warmteoverdrachtspad van metaal en verandert het thermische gedrag van het geassembleerde frame.
Niet automatisch. Hun mechanische eigenschappen verschillen omdat glasvezelversterking de stijfheid en het dimensionele gedrag van het materiaal verandert. De selectie moet het ontwerp van het aluminiumsysteem en de vereiste materiaalspecificatie volgen.
Belangrijke afmetingen zijn onder meer stripbreedte, hoogte, dikte, spouwdiepte en vergrendelingsgeometrie. De aluminium profieltekening of fysieke extrusie moet worden gebruikt om de vereiste dwarsdoorsnede- en maattoleranties te bevestigen.
Ja. Niet-standaard doorsneden kunnen worden ontwikkeld op basis van aluminium extrusietekeningen of fysieke profielreferenties. Maatwerk kan afmetingen, vergrendelingsstructuren, kleuren, snijlengtes, verpakkingen en lasercodering omvatten.
Mogelijke factoren zijn onder meer dimensionale mismatch, onjuiste holtegeometrie, profieltoleranties, oppervlakteconditie, materiaaleigenschappen en instellingen van de assemblageapparatuur. Het volledige profiel en productieproces moeten worden geëvalueerd om de oorzaak te achterhalen.
Afhankelijk van de toepasselijke vereisten kunnen de tests de dichtheid, Shore-hardheid, longitudinale en transversale treksterkte, waterbestendigheid, thermische veroudering en lineaire uitzetting omvatten. Dimensionale en oppervlakte-inspecties zijn ook belangrijk tijdens de productie.
Ja. Standaard rechte profielen zijn leverbaar vanaf 6 meter per stuk, geschikte spiraalprofielen zijn leverbaar vanaf 500 meter per rol. Afhankelijk van de product- en verwerkingsvereisten kunnen ook specifieke snijlengtes worden geregeld.
Een aluminium extrusietekening of fysiek profiel, vereiste afmetingen, sluitstructuur, montagemethode, materiaalspecificatie en kleurvereisten zijn nuttige uitgangspunten voor technische evaluatie en profielontwikkeling.
Ja. Polyamideprofielen kunnen worden geïntegreerd in vliesgevelstijlen, dwarsbalken en andere thermisch gescheiden aluminium profielen. Hun afmetingen in dwarsdoorsnede en mechanische verbinding moeten overeenkomen met het specifieke extrusieontwerp van de vliesgevel.
Van PA66 GF25-standaardsecties tot op maat gemaakte I-Type-, C-Type-, T-Type- en speciaal gevormde profielen, wij bieden profieloplossingen die zijn ontwikkeld rond de afmetingen van aluminium extrusie, mechanische aangrijping en productievereisten.
Ontdek ons assortiment polyamideprofielen
Neem contact met ons opom uw profielvereisten te besprekenDe definitieve materiaalkeuze, maattoleranties, montageomstandigheden en thermische prestaties moeten worden beoordeeld op basis van het specifieke aluminium extrusiesysteem en de toepasselijke technische vereisten.