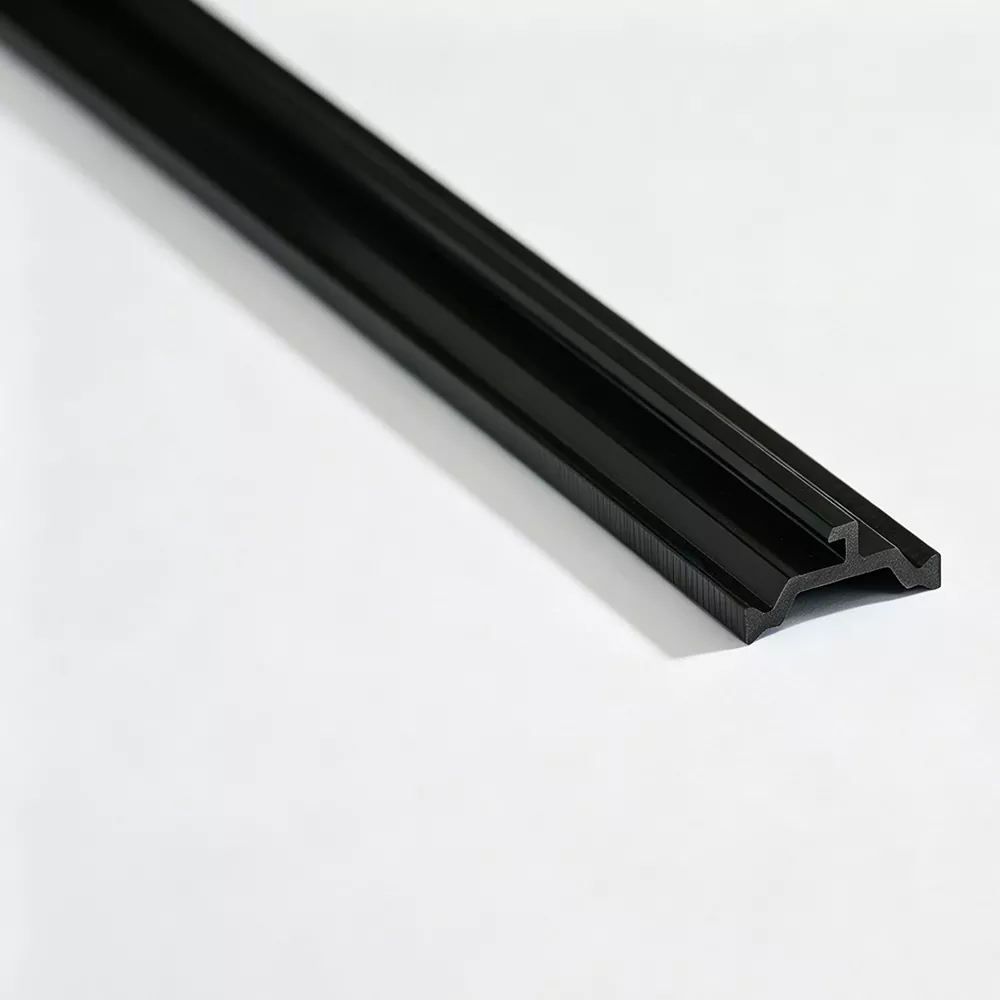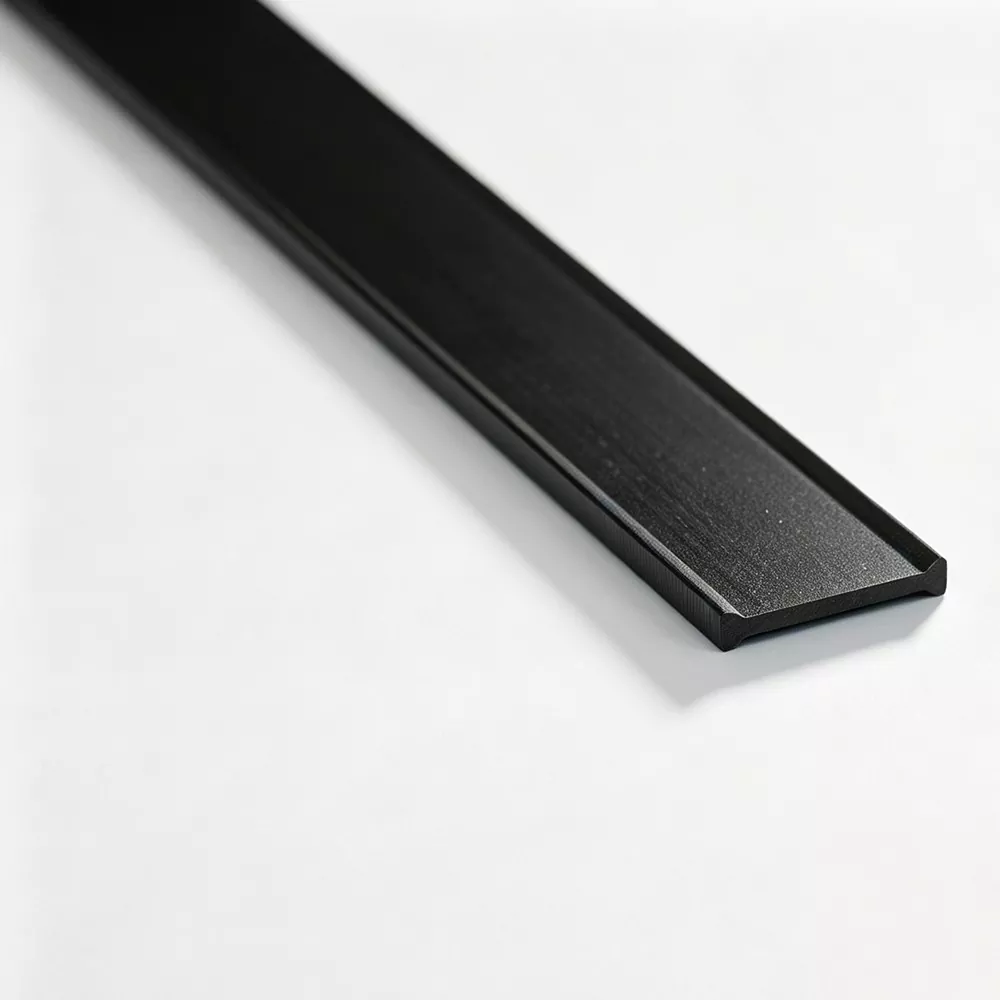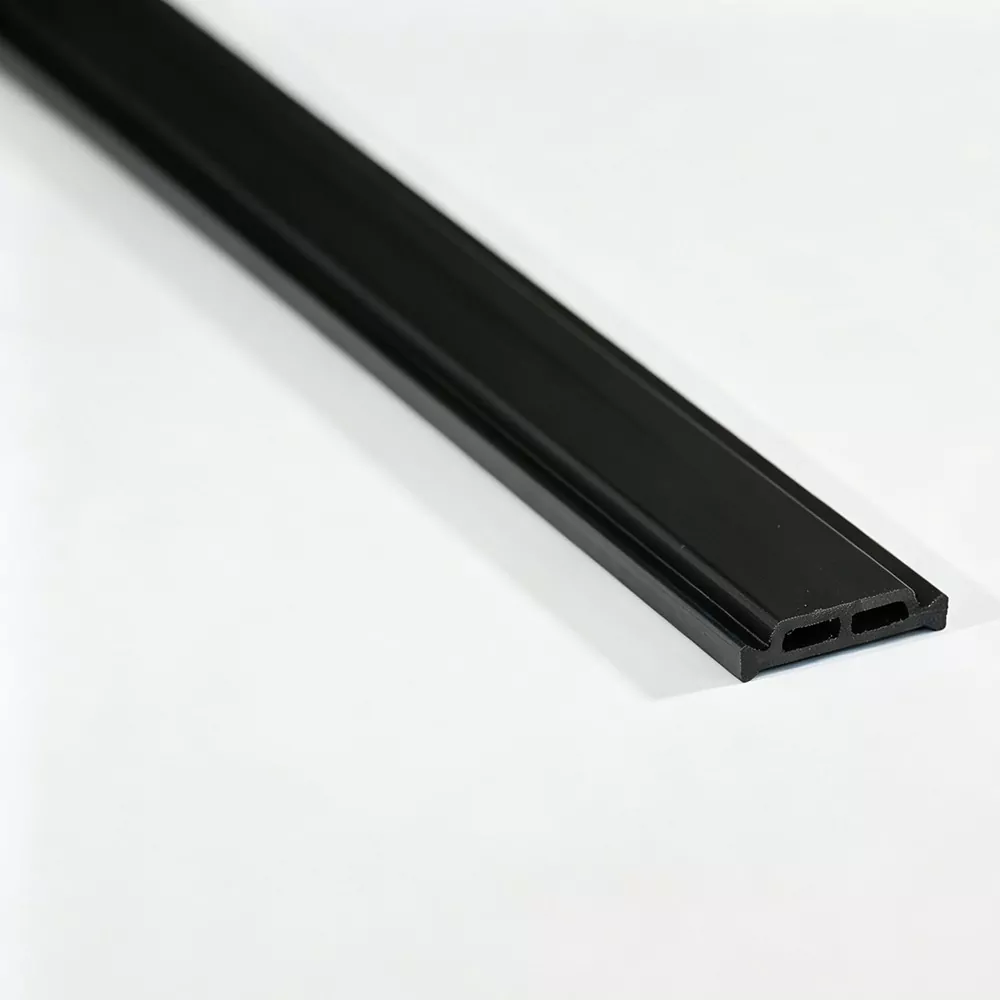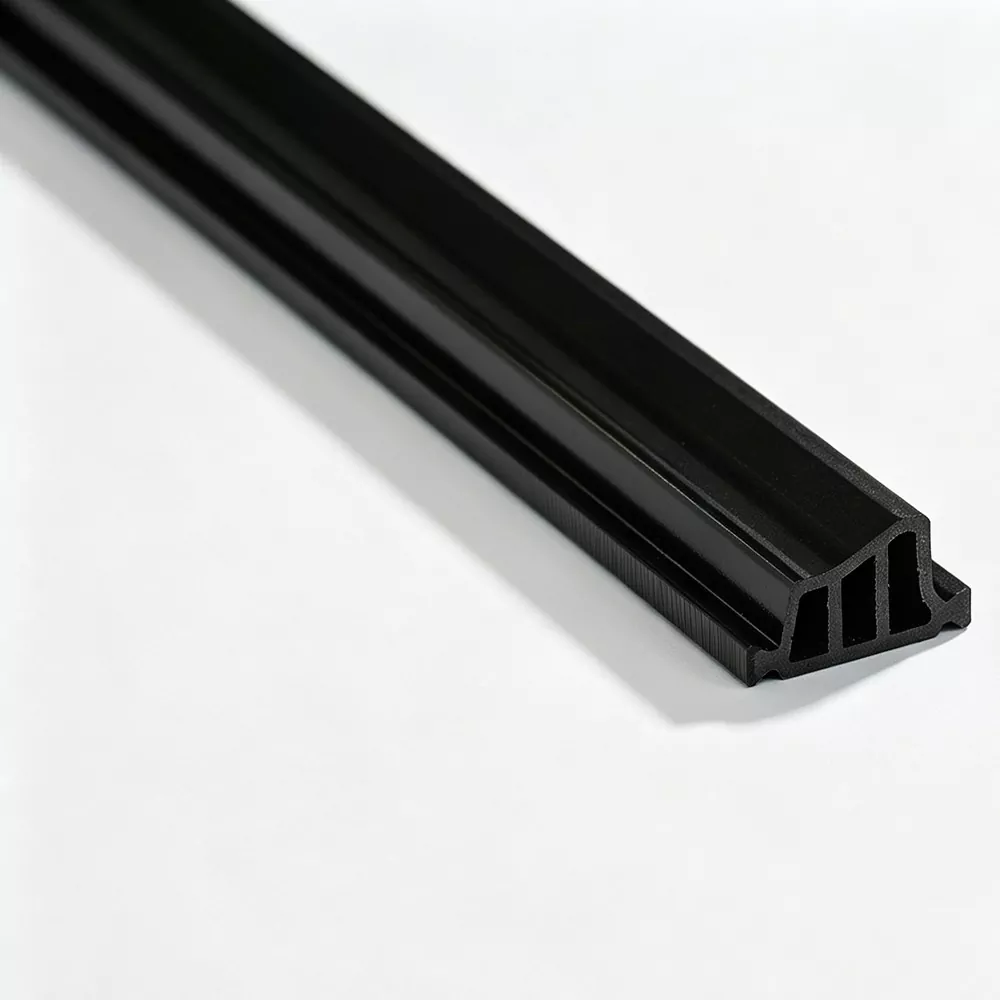
De prestaties van een thermisch onderbroken aluminium frame zijn van meer afhankelijk dan alleen het kiezen van een polyamidemateriaal. Profielgeometrie, versterking, dimensionale controle, assemblagecompatibiliteit en toepassingsomstandigheden hebben allemaal invloed op de vraag of het isolatiegedeelte tijdens de productie en service veilig en functioneel blijft.
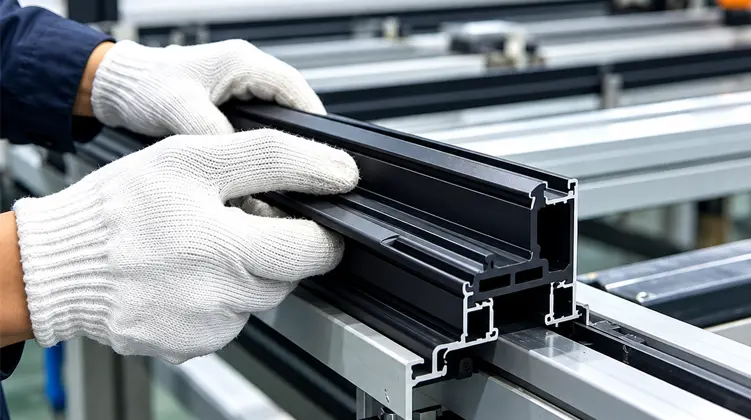
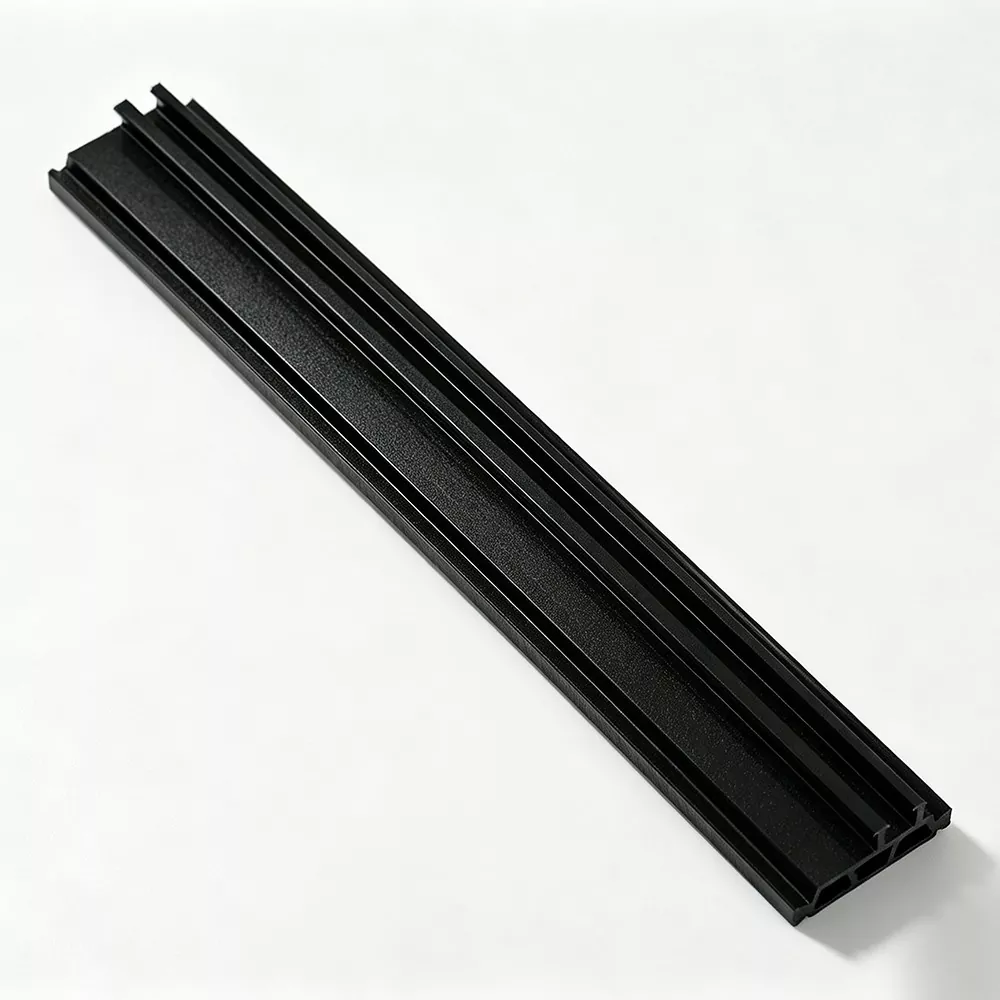
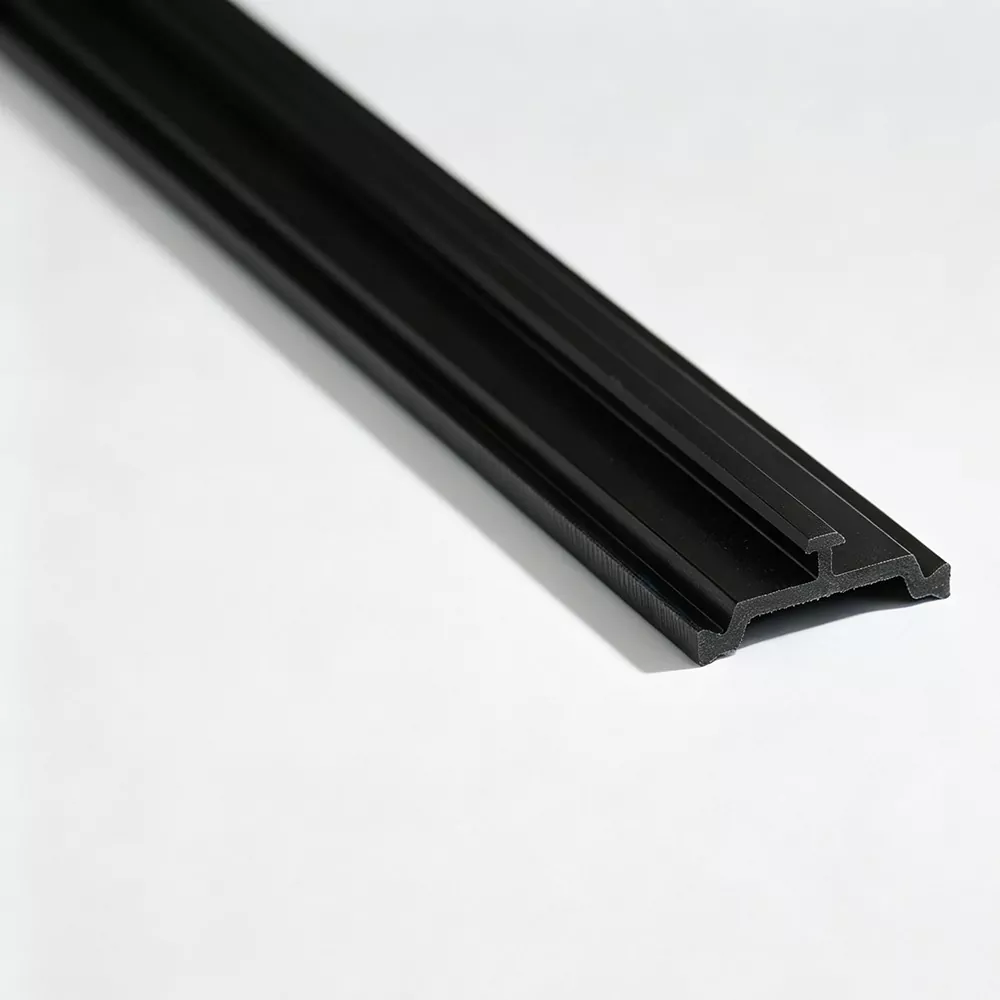
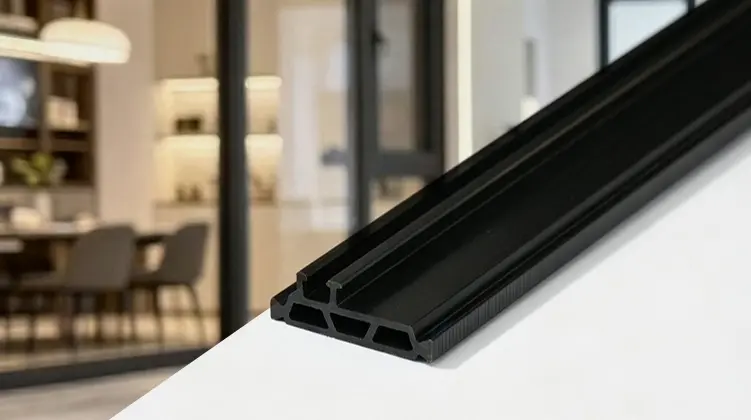
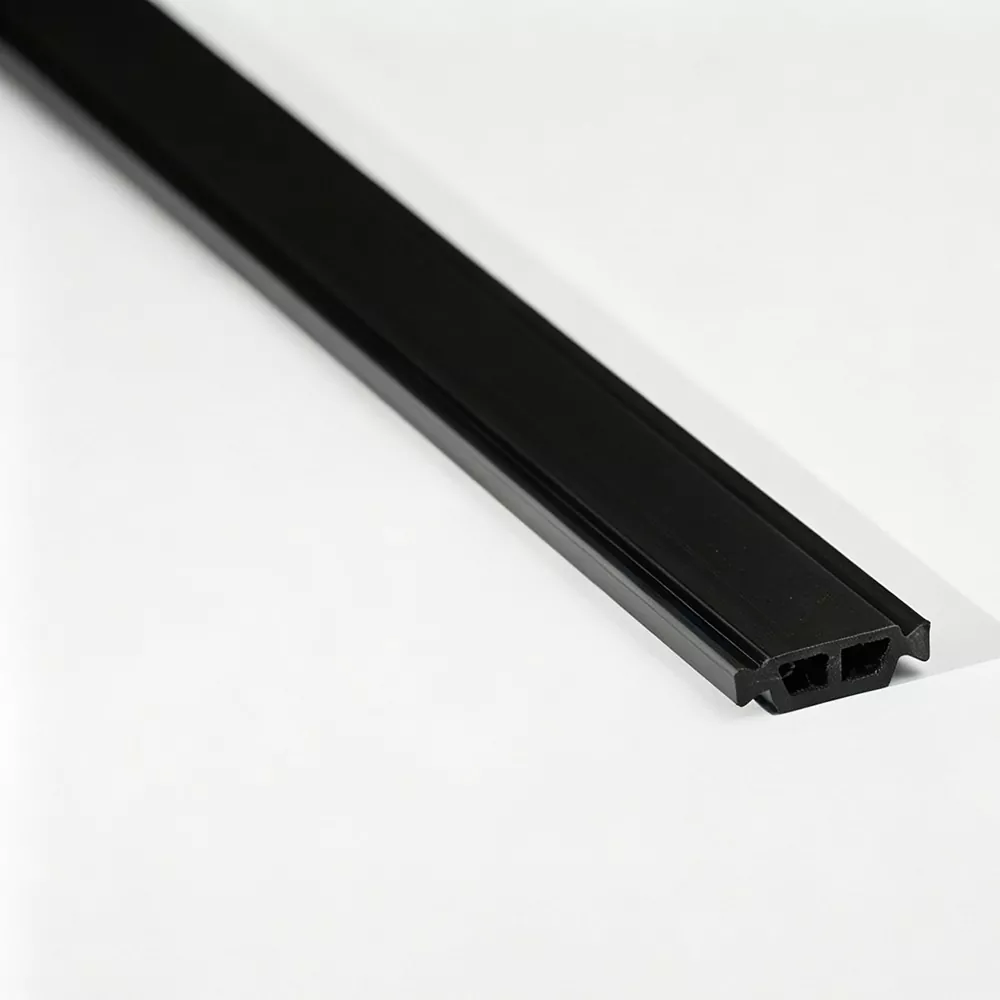
PA66 GF25 Thermische onderbrekingsstripszijn versterkte polyamide-isolatieprofielen die worden gebruikt om aluminium profielen aan de binnen- en buitenkant van elkaar te scheiden en het directe metalen warmteoverdrachtspad door thermisch onderbroken frames te onderbreken. Een geschikte strip moet passen bij de aluminium extrusie en niet alleen op de materiaalnaam worden geselecteerd. Breedte, hoogte, dikte, groefgeometrie, vergrendelingsstructuur, vereiste scheiding en het montageproces moeten allemaal samen in overweging worden genomen. Het materiaal wordt gewoonlijk versterkt met 25% glasvezel om de stijfheid en mechanische stabiliteit te verbeteren. Voor architecturale systemen is het praktische doel een profiel dat consistent kan worden ingebracht of gerolvormd, zijn afmetingen behoudt en mechanisch in verbinding blijft met de omringende aluminium profielen.
Inhoudsopgave
Klik op een sectie hieronder om er direct naartoe te gaan.
- Waarom de thermische onderbrekingssectie ertoe doet
- Wat PA66 GF25 in de praktijk betekent
- Hoe aluminium profielgeometrie de strip bepaalt
- Welke profieltypen worden vaak gebruikt?
- Waar deze isolatieprofielen worden toegepast
- Hoe het extrusieproces de profielkwaliteit beïnvloedt
- Wat moet worden gecontroleerd tijdens de kwaliteitscontrole?
- Waar moeten assembleurs op letten?
- Hoe u zich kunt voorbereiden op een nieuwe profielontwikkeling
- Veelgestelde vragen
Waarom de thermische onderbrekingssectie ertoe doet
Aluminium wordt gewaardeerd om zijn sterkte, corrosieweerstand, uiterlijk en extrusiegemak, maar aluminium geleidt ook gemakkelijk warmte. Een thermisch onderbroken ontwerp pakt dit kenmerk aan door de aluminium secties te scheiden met een niet-metalen materiaal.
Bij een thermisch gescheiden raam-, deur- of vliesgevelconstructie zijn het aluminium binnenprofiel en het aluminium buitenprofiel niet bedoeld om één ononderbroken metalen pad te vormen. In plaats daarvan wordt er een polyamideprofiel tussen geplaatst. Dit creëert een fysieke onderbreking in het geleidingstraject en ondersteunt de thermische scheidingsstrategie van het frame.
De strip kent dus twee banen die moeten samenwerken. Ten eerste moet er de beoogde scheiding tussen de aluminium delen gecreëerd worden. Ten tweede moet het tijdens montage en later gebruik mechanisch in verbinding blijven met het profiel. Een strip die voor scheiding zorgt maar niet goed in de spouw past, is geen praktische oplossing. Op dezelfde manier kan een strip die qua afmetingen past, maar de mechanische stabiliteit mist die nodig is voor het inbrengen en rollen, productieproblemen veroorzaken.
Thermische functie
Het polyamidegedeelte onderbreekt de directe metaal-op-metaal warmteoverdracht door het frame en ondersteunt het algemene thermische onderbrekingsconcept van de aluminium extrusie.
Mechanische functie
Het profiel moet in contact blijven met de aluminium profielen en bestand zijn tegen de mechanische eisen die worden gesteld tijdens het insteken, walsen, vormen en onderhouden.
Dit is de reden waarom de stripselectie moet beginnen met het aluminium profiel in plaats van met een catalogusnaam. De holte, groef, vergrendelingsstructuur en vereiste diepte van aangrijping vormen de feitelijke technische beperkingen.
Wat PA66 GF25 in de praktijk betekent
PA66 verwijst naar polyamide 66, een technisch thermoplastisch materiaal dat bekend staat om zijn combinatie van sterkte, stijfheid, maatvastheid en weerstand tegen mechanische belasting. De aanduiding “GF25” geeft aan dat het materiaal 25% glasvezelversterking bevat. In een thermisch breukprofiel wordt deze versterking gebruikt om de stijfheid te verhogen en de mechanische stabiliteit te verbeteren in vergelijking met een niet-versterkte polyamideformulering.
25% glasvezelversterking
Een versterkt polyamideprofiel moet bestand zijn tegen krachten die ontstaan tijdens de montage. Bij veel thermisch gescheiden aluminiumsystemen wordt de strip in voorbereide groeven gestoken en vervolgens door een walsproces vastgezet. De versterking zorgt ervoor dat het profiel een stabiele vorm behoudt wanneer er mechanische kracht wordt uitgeoefend langs het montagetraject.
Glasvezel beïnvloedt ook het gedrag van het materiaal op manieren die procescontrole belangrijk maken. Vezelverdeling en -oriëntatie kunnen de longitudinale sterkte, dwarsschuifweerstand, oppervlakte-uiterlijk en dimensionale consistentie beïnvloeden. Een productieproces moet daarom meer beheersen dan alleen de extrusietemperatuur.
Dimensionale stabiliteit
Een thermische onderbrekingsstrip is een precisieprofiel in plaats van een eenvoudig vel plastic. De breedte, hoogte, wandgeometrie, vergrendelingseigenschappen en dikte moeten consistent genoeg blijven om bij de aluminium spouw te passen. Kleine dimensionale veranderingen kunnen de inbrengkracht, de ingrijpingsdiepte en de uiteindelijke mechanische verbinding beïnvloeden.
Extrusie-, koel- en vormomstandigheden dragen allemaal bij aan die stabiliteit. Te agressieve of slecht uitgebalanceerde koeling kan de krimp en profielvorm beïnvloeden. Treksnelheid heeft ook invloed op de afmetingen van een continu geëxtrudeerd profiel. Om deze reden vereist de profielproductie een gecoördineerde controle van de omstandigheden van warmte, snelheid, gereedschap en koeling.
Weerstand tegen mechanische vraag op lange termijn
Thermisch onderbroken profielen kunnen jarenlang in een aluminium frame blijven zitten. Gedurende die periode wordt verwacht dat het materiaal voldoende mechanische integriteit behoudt terwijl het wordt blootgesteld aan herhaalde veranderingen in de omgeving. De exacte vereisten zijn afhankelijk van het framesysteem, het plaatselijke klimaat, de ontwerpnorm en de beoogde gebruiksomstandigheden.
- Stijfheid:belangrijk voor het behoud van de profielvorm tijdens de profielmontage.
- Dimensionale consistentie:noodzakelijk voor voorspelbare interactie met de aluminium extrusie.
- Afschuifweerstand:relevant wanneer de strip wordt onderworpen aan krachten die worden gegenereerd door montage en profielbelasting.
- Thermische stabiliteit:relevant omdat het frame tijdens onderhoud temperatuurveranderingen ervaart.
- Procesconsistentie:essentieel wanneer dezelfde stripgeometrie wordt gebruikt in herhaalde productieruns.
Deze kenmerken verklaren waarom een versterkt technisch polymeer wordt gebruikt in plaats van een generiek kunststofprofiel. Het thermische onderbrekingsgedeelte moet functioneren als onderdeel van een constructief geheel, en niet alleen als isolerend afstandsstuk.
Hoe aluminium profielgeometrie de strip bepaalt
Een succesvol thermisch scheidingsontwerp begint met de daadwerkelijke aluminiumextrusie. Productnamen zoals I-Type, C-Type of T-Type beschrijven algemene sectiefamilies, maar vervangen niet de dimensionale informatie die nodig is voor een correcte match.
De meest bruikbare technische benadering is om de aluminium holte te vergelijken met de overeenkomstige afmetingen van de polyamidestrip. De relatie kan worden samengevat aan de hand van de volgende factoren.
| Aluminium profielfactor | Gerelateerde stripvereiste | Waarom de wedstrijd ertoe doet |
|---|---|---|
| Breedte van de holte | Strookbreedte | De strip moet de beoogde holte innemen zonder overmatige losheid of overmatige insteekweerstand. |
| Holte diepte | Profiel hoogte | De hoogte heeft invloed op hoe diep de strip in het aluminium profiel aangrijpt. |
| Groef structuur | Vergrendelingsgeometrie | De vergrendelingsfuncties moeten correct samenwerken met de voorbereide aluminium groeven. |
| Vereiste scheiding | Strookdikte | De dikte draagt bij aan de beoogde scheiding tussen de aluminium profielen. |
| Montageproces | Compatibiliteit met inbrengen en rollen | De sectie moet de geselecteerde productiemethode kunnen verdragen zonder te barsten of de maatcontrole te verliezen. |
Begin met een tekening of fysiek profiel
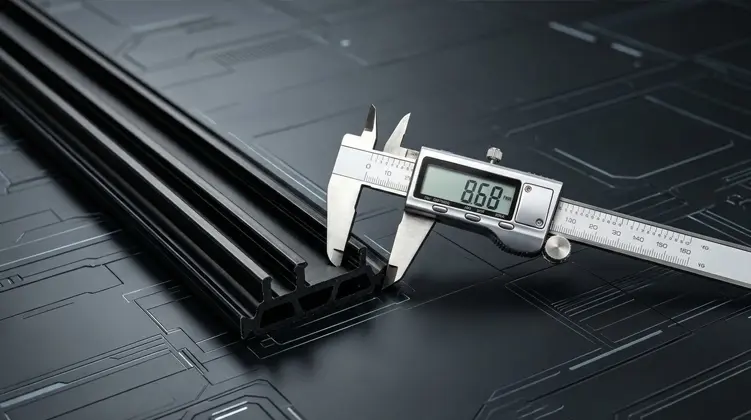
Een gedimensioneerde aluminium extrusietekening biedt het duidelijkste uitgangspunt, omdat deze de spouwbreedte, groefafmetingen, wandgeometrie en kritische toleranties weergeeft. Een fysiek profiel kan ook nuttige informatie opleveren wanneer de tekening niet beschikbaar is of wanneer de daadwerkelijke extrusie geverifieerd moet worden.
Voor ontwikkelingswerk omvat de nuttigste informatie over het algemeen:
- De breedte en diepte van de aluminium spouw.
- De locatie en vorm van de vergrendelingsgroeven.
- De vereiste thermische scheiding tussen de aluminium profielen.
- De beoogde stripdoorsnede en maattoleranties.
- De montagevolgorde waarmee het profiel wordt geplaatst en vastgezet.
- Elk bekend productieprobleem, zoals moeilijk inbrengen of barsten.
Waarom sectienauwkeurigheid belangrijk is
Stel je een strip voor die iets te breed is voor de extrusieholte. De inbrengkracht kan toenemen en de installateur of productielijn heeft mogelijk meer mechanische druk nodig dan bedoeld. Een te smalle strip kan het tegenovergestelde probleem veroorzaken: onvoldoende grip of beweging tijdens de montage.
Hoogte en vergrendelingsgeometrie zijn op een vergelijkbare manier van belang. Een profiel kan er afzonderlijk goed uitzien, maar toch niet in de specifieke aluminium groef passen. Daarom kan de ontwikkeling van thermische onderbrekingen het beste worden behandeld als een op elkaar afgestemd profielsysteem.
Bekijk het beschikbare assortiment polyamideprofielensamen met de afmetingen van het aluminium profiel voordat een specificatie wordt afgerond.
Welke profieltypen worden vaak gebruikt?
Verschillende aluminium extrusiegeometrieën vereisen verschillende thermische scheidingssecties. De profielfamilie wordt doorgaans geïdentificeerd aan de hand van de vorm van de dwarsdoorsnede en de vergrendeling.
I-Type-profielen
I-Type-secties worden gewoonlijk geassocieerd met een relatief eenvoudige thermische scheidingsgeometrie. Hun uiteindelijke geschiktheid hangt af van de breedte, hoogte, groefopstelling en aangrijpingsomstandigheden van de aluminium extrusie. De ‘ik’-aanduiding moet daarom worden behandeld als een profielfamilie en niet als een universele dimensie.
C-type profielen
C-Type-secties zijn gevormd rond een andere aangrijpingsgeometrie en kunnen worden geselecteerd wanneer de aluminium extrusie een overeenkomstige holte of vergrendelingsstructuur gebruikt. De openings- en zijkenmerken moeten zorgvuldig op het aluminium profiel worden afgestemd.
T-type profielen
T-type secties worden gebruikt waar de aluminium extrusie een geometrie bevat die geschikt is voor een T-vormig aangrijpingsprofiel. De exacte afmetingen, schouderposities en sluitdetails bepalen of de strip correct kan worden geplaatst en vastgezet.
Speciaal gevormde secties
Sommige aluminiumsystemen gebruiken groeven of holtes die niet aansluiten bij standaard sectiefamilies. In die gevallen kan rond de eigenlijke extrusie een speciale doorsnede worden ontwikkeld. De belangrijkste input is de aluminium profieltekening of fysiek monster van het profiel zelf, samen met de montagemethode en kritische afmetingen.
Waar deze isolatieprofielen worden toegepast
Thermisch gescheiden aluminiumsystemen worden in verschillende architecturale toepassingen gebruikt. Hoewel het ontwerpdoel in elk geval gerelateerd is, kunnen de profielgeometrie en mechanische eisen variëren afhankelijk van de frameconstructie.
Aluminium ramen
Thermische scheidingsprofielen worden geïnstalleerd tussen aluminium binnen- en buitenprofielen van raamkozijnen en vleugels. De strip ondersteunt thermische scheiding terwijl hij mechanisch verbonden blijft met de frameconstructie.
Aluminium deuren
Deurprofielen vereisen een stabiele verbinding omdat de voltooide montage herhaaldelijk kan worden geopend, gesloten, gehanteerd en blootgesteld aan de omgeving. Het thermisch onderbroken gedeelte moet compatibel blijven met het geselecteerde sluit- en walsproces.
Gordijngevelsystemen
Gordijngevelframes kunnen stijlen, dwarsbalken en gerelateerde thermisch gescheiden aluminium secties omvatten. Profielafmetingen kunnen aanzienlijk verschillen tussen systemen, dus afstemming van de geometrie blijft essentieel.
Andere architecturale aluminiumprofielen
Voor speciale thermisch gescheiden extrusies kunnen ook niet-standaard isolatieprofielen nodig zijn. Aangepaste profielontwikkeling kan ongebruikelijke afmetingen, groefstructuren of montagebeperkingen aanpakken.
Bij het selecteren van de materiaalformulering en profielgeometrie moet ook rekening worden gehouden met de toepassingsomstandigheden. Een frame dat in een temperatuurvariabele omgeving wordt geïnstalleerd, kan herhaalde dimensionale bewegingen ervaren, terwijl een gevelsysteem extra mechanische en omgevingseisen kan introduceren.
Het is belangrijk om de thermische functie van de strip te onderscheiden van de totale thermische prestaties van het afgewerkte frame. De strip onderbreekt de directe geleiding door het aluminium profiel, maar het uiteindelijke thermische gedrag van een raam, deur of vliesgevel hangt ook af van glas, afdichtingen, framegeometrie, luchtkamers, verbindingen en installatiedetails.
Hoe het extrusieproces de profielkwaliteit beïnvloedt
De consistentie van een thermisch breukprofiel hangt sterk af van de manier waarop de versterkte polyamideverbinding wordt verwerkt. Een gecontroleerde productievolgorde zorgt ervoor dat de doorsnede stabiel blijft, van grondstof tot afgewerkte lengte.
Materiaalmenging
PA66-hars en glasvezel worden voorbereid en gecontroleerd voordat ze het extrusieproces ingaan.
Extrusiegieten
Het versterkte materiaal gaat door profielgereedschap om de vereiste dwarsdoorsnedegeometrie te creëren.
Koeling en vormgeving
De koelomstandigheden en de treksnelheid worden gecontroleerd om de afmetingen na extrusie te stabiliseren.
Precisie snijden
Het continuprofiel wordt in de gevraagde aanlevervorm gesneden of voorbereid voor later gebruik.
Controle van grondstoffen
Het uitgangsmateriaal heeft een directe invloed op het extrusiegedrag. Binnenkomende PA66- en glasvezelmaterialen kunnen worden gecontroleerd op kenmerken zoals smeltindex, wapeningsgehalte en vochttoestand. Vochtbeheer is vooral relevant voor de verwerking van polyamiden, omdat het watergehalte het smeltgedrag en de uiteindelijke materiaalprestaties kan beïnvloeden.
Extrusietemperatuur en treksnelheid
Versterkte polyamide moet worden verwerkt onder gecontroleerde temperatuuromstandigheden, zodat de smelt de profielmatrijs consistent vult zonder onnodige degradatie of dimensionele instabiliteit te creëren. De treksnelheid heeft ook invloed op de profielgrootte, omdat het extrudaat tijdens het afkoelen van afmeting kan veranderen.
Om deze reden moeten temperatuur en lijnsnelheid worden beschouwd als een gecoördineerd proces en niet als geïsoleerde instellingen. Wanneer een profiel smalle groeven of kleine vergrendelingskenmerken bevat, kunnen zelfs bescheiden veranderingen in het maatgedrag de uiteindelijke pasvorm beïnvloeden.
Koeling en vormgeving
Koeling is een van de belangrijkste fasen voor profielstabiliteit. Het koelsysteem moet op een gecontroleerde manier warmte afvoeren, zodat het geëxtrudeerde gedeelte de beoogde geometrie behoudt. Ongelijkmatige koeling kan bijdragen aan vervorming, kromtrekken of inconsistente afmetingen over het profiel.
Glasvezeloriëntatie
Het extrusieproces heeft ook invloed op de oriëntatie van de glasvezels. Gecontroleerde oriëntatie kan de longitudinale sterkte ondersteunen terwijl de mechanische eigenschappen die nodig zijn over de sectie behouden blijven. Dit wordt vooral relevant voor profielen die insteek- en rolvormkrachten moeten tolereren.
Het productiesysteem beschreven voorVervloekenomvat materiaalvoorbereiding, meerdere parallelle extrusielijnen met dubbele schroef, zelfontwikkelde mallen, koelsystemen, vormgeving en snijden. Het proces is zo ingericht dat de belangrijkste productiefasen binnen één productiesysteem blijven.
Wat moet worden gecontroleerd tijdens de kwaliteitscontrole?
Kwaliteitscontrole voor thermisch onderbroken profielen is nuttiger wanneer deze zowel het productieproces als het eindproduct omvat. Een eindinspectie kan defecten aan het licht brengen, maar regelmatige controles tijdens het proces verschaffen eerder informatie over dimensionale afwijkingen of oppervlakteproblemen.
Inspectie tijdens het proces
Tijdens de continue extrusie kunnen productiemonsters met regelmatige tussenpozen worden gecontroleerd op dwarsdoorsnedeafmetingen en zichtbare gebreken. Ook kunnen procesparameters worden vastgelegd, zodat wijzigingen in de productielijn kunnen worden gekoppeld aan latere maatresultaten.
- Breedte en hoogte van de dwarsdoorsnede.
- Kritieke groef- en vergrendelingsafmetingen.
- Wanddikte en profielsymmetrie waar relevant.
- Oppervlaktedefecten, vervorming of zichtbare scheuren.
- Productieparameterrecords voor traceerbaarheid.
Laboratorium Evaluatie
Afhankelijk van de toepasselijke vereisten kan aanvullende laboratoriumevaluatie betrekking hebben op de dichtheid, Shore-hardheid, longitudinale treksterkte, transversale treksterkte, waterbestendigheid, thermische veroudering en lineaire uitzettingseigenschappen.
Deze tests beantwoorden niet allemaal dezelfde technische vraag. Treksterkte geeft informatie over de weerstand tegen trekkrachten, terwijl dwarssterkte relevanter is voor spanningen die over het profiel inwerken. Lineaire expansie helpt ingenieurs de dimensionale beweging te begrijpen die gepaard gaat met temperatuurveranderingen.
Inspectie vóór verzending
Vóór verzending kunnen afgewerkte strips worden geïnspecteerd op uiterlijk en afmetingen. Rechte profielen kunnen worden vervaardigd in lengtes van bijvoorbeeld 6 meter per stuk, terwijl passende specificaties ook op rollen van bijvoorbeeld 500 meter per rol kunnen worden geleverd. De praktische leveringsvorm is afhankelijk van de profielgeometrie en de daaropvolgende montagevereisten.
Waar nodig kan een Engelstalig keuringsrapport de goederen vergezellen. Duidelijke inspectie-informatie kan productieteams helpen verifiëren of het ontvangen profiel overeenkomt met de overeengekomen specificatie.
| Inspectiefase | Hoofdfocus | Productiedoel |
|---|---|---|
| Controle inkomend materiaal | Materiaaltoestand en wapeningskarakteristieken | Bevestig dat de uitgangsverbinding geschikt is voor gecontroleerde extrusie. |
| Inspectie tijdens het proces | Afmetingen en oppervlakteconditie | Detecteer profielafwijking voordat een lange productierun is voltooid. |
| Laboratorium testen | Mechanische, thermische en fysieke kenmerken | Evalueer eigenschappen aan de hand van toepasselijke technische vereisten. |
| Inspectie vóór verzending | Uiterlijk, afmetingen en orderconsistentie | Controleer het voltooide profiel vóór verzending. |
Waar moeten assembleurs op letten?
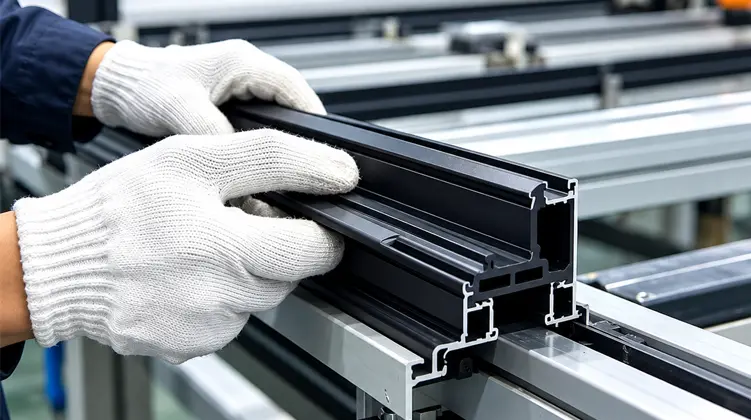
Zelfs een nauwkeurig geëxtrudeerde strip kan problemen veroorzaken als het aluminium profiel, de gereedschappen en de montagevoorwaarden niet correct op elkaar zijn afgestemd. Het inbrengen en walsen moeten daarom worden behandeld als onderdeel van het profielontwerp en niet als afzonderlijke aandachtspunten verderop in de keten.
Inbrengkracht
Een strip die met overmatige weerstand de aluminium groef binnendringt, kan duiden op een mismatch in de afmetingen, een ongeschikte vergrendelingsgeometrie of een montageconditie die moet worden aangepast. Een hoge inbrengkracht kan het risico op profielbeschadiging vergroten, vooral als het profiel smalle wanden of scherpe vergrendelingskenmerken bevat.
Barsten tijdens montage
Scheurvorming mag niet automatisch aan het materiaal zelf worden toegeschreven. Mogelijke oorzaken kunnen zijn: overmatige mechanische kracht, ongeschikte groefgeometrie, te krappe afmetingen, slechte uitlijning of onjuiste verwerkingsomstandigheden. Het samen beoordelen van de aluminium extrusie en de montagevolgorde is vaak productiever dan het afzonderlijk onderzoeken van de strip.
Onvoldoende schuifsterkte
De uiteindelijke verbinding moet bestand zijn tegen de belastingen die worden verwacht door handling en service. Als de gekoppelde strip niet voldoende weerstand biedt tegen relatieve beweging tussen de aluminium profielen, kan het probleem te maken hebben met de profielgeometrie, de materiaaleigenschappen of het walsproces.
Consistentie over de hele productielijn
Een profiel dat goed werkt tijdens een enkele proefrun, moet zich ook consistent gedragen tijdens herhaalde productie. Consistente stripafmetingen maken het gemakkelijker om stabiele inbreng- en walsomstandigheden te handhaven bij meerdere batches aluminium-extrusie.
- Controleer de aluminium groef:bevestig dat de holte schoon, dimensionaal correct en compatibel met de strip is.
- Controleer de uitlijning van de invoeging:Een verkeerde uitlijning kan de kracht vergroten en de profielrand beschadigen.
- Controleer de rolomstandigheden:bevestig dat het mechanische proces geschikt is voor de stripgeometrie.
- Volg de dimensionale consistentie:vergelijk inkomende en in-proces profielmetingen wanneer er onverwacht assemblagegedrag optreedt.
Deze controles zijn vooral handig bij de overgang van een prototype-extrusie naar herhaalde productie, omdat een klein maatverschil veel merkbaarder kan worden wanneer veel profiellengtes continu worden verwerkt.
Hoe u zich kunt voorbereiden op een nieuwe profielontwikkeling
Het ontwikkelen van een thermische scheidingssectie voor een nieuwe aluminium extrusie is eenvoudiger wanneer de informatie wordt georganiseerd voordat er wordt nagedacht over de gereedschappen. Het doel is om de volledige interface tussen het polyamideprofiel en het aluminiumprofiel te definiëren.
Een praktische ontwikkelingsvolgorde kan verschillende fasen volgen:
- Bekijk de aluminiumtekening:identificeer de afmetingen van de holte, de groefgeometrie, de wanddikte en kritische toleranties.
- Bevestig de thermische scheidingsvereiste:bepaal de beoogde afstand tussen de aluminium binnen- en buitenprofielen.
- Definieer de stripdoorsnede:bepaal de breedte, hoogte, dikte, slotdetails en eventuele speciale kenmerken.
- Bekijk het montageproces:bevestig de inbrengrichting, de rolmethode en de verwachte mechanische kracht.
- Evalueer het productiegedrag:controleer de maatvastheid, oppervlaktekwaliteit en montageprestaties.
- Finaliseer de productiespecificatie:documenteer de overeengekomen profielgeometrie, materiaalconstructie, inspectiepunten en leveringsvorm.
Gebruik het aluminium profiel als hoofdreferentie
De meest voorkomende fout bij de ontwikkeling van profielen is het starten met een generieke stripafmeting en proberen de aluminium extrusie te forceren om deze te evenaren. De betrouwbaardere aanpak is het omgekeerde: begin bij de extrusie en definieer het isolatiegedeelte rond de eigenlijke interface.
Een fysiek aluminium profiel kan vooral nuttig zijn wanneer de extrusietekening de productievariatie niet volledig weergeeft. Door de tekening met de echte doorsnede te vergelijken, kunt u praktische problemen identificeren, zoals groefdiepte, randradius of lokale maatverschillen.
Houd thermische en mechanische vereisten bij elkaar
De strip mag niet worden ontworpen voor thermische scheiding, terwijl de mechanische aangrijping ervan als een bijzaak wordt beschouwd. De twee functies zijn met elkaar verbonden. Een dikkere sectie kan de relatie tussen de holtes veranderen. Een andere sluitvorm kan de insteekkracht veranderen. Een strakkere pasvorm kan het montagegedrag beïnvloeden. Bij technische beslissingen moet daarom rekening worden gehouden met de volledige dwarsdoorsnede.
Plan voor herhaalbaarheid
Een goede sectie moet niet slechts één keer werken. Het moet consistent kunnen worden geëxtrudeerd, op een gecontroleerde manier kunnen worden gesneden of opgerold, getransporteerd zonder onnodige vervorming en herhaaldelijk kunnen worden geassembleerd met voorspelbaar gedrag.
De term in productzoekopdrachten begrijpen
Wanneer ingenieurs of inkoopteams zoeken naarPA66 GF25 Thermische onderbrekingsstrips, vertegenwoordigt de zoekterm vaak een technische vereiste in plaats van een enkel universeel product. Het gedeelte “PA66” identificeert de polyamidefamilie, terwijl “GF25” de 25% glasvezelversterking aangeeft. De overige specificatie is nog steeds afhankelijk van de aluminium extrusie en het beoogde montageproces.
Om die reden moet de productevaluatie van het zoekwoordniveau naar het engineeringniveau gaan. Een technisch geschikte strip wordt gedefinieerd door de combinatie van materiaal, sectieafmetingen, vergrendelingsgeometrie, productieconsistentie en compatibiliteit met het beoogde aluminium profiel.
Veelgestelde vragen
Waar worden thermische onderbrekingsstrips voor gebruikt?
Ze worden gebruikt om aluminium profielen binnen en buiten van elkaar te scheiden en de directe warmteoverdracht via thermisch gescheiden aluminium profielen te verminderen. De strip zorgt ook voor een mechanische verbinding binnen de aluminium extrusie wanneer de geometrie en het montageproces correct op elkaar zijn afgestemd.
Van welk materiaal zijn deze thermisch onderbroken profielen gemaakt?
Het kernmateriaal is PA66 nylon versterkt met 25% glasvezel. Deze versterkte constructie wordt gewoonlijk aangeduid als PA66 GF25 en is geselecteerd vanwege de stijfheid, maatvastheid en mechanische eigenschappen die vereist zijn voor thermisch gebroken aluminiumsystemen.
Welke profieltypen zijn algemeen beschikbaar?
Veel voorkomende sectiefamilies zijn I-Type-, C-Type- en T-Type-profielen. Ook voor aluminium extrusies met ongebruikelijke holteafmetingen of vergrendelingsgeometrieën kunnen speciaal gevormde profielen worden ontwikkeld.
Waar worden thermische scheidingsprofielen vaak gebruikt?
Typische toepassingen zijn onder meer aluminium ramen, aluminium deuren, vliesgevelsystemen, raamstijlen, dwarsbalken en andere architecturale aluminium profielen die thermische scheiding vereisen tussen binnen- en buitensecties.
Kan de doorsnede worden aangepast?
Ja. Rond een aluminium profieltekening of fysiek profiel kan een maatwerkprofiel worden ontwikkeld, met aandacht voor stripbreedte, hoogte, dikte, groefstructuur, sluitgeometrie en de beoogde montagewijze.
Welke informatie is nuttig voor een thermische scheidingsstrip op maat?
Nuttige informatie omvat de aluminium profieltekening of het fysieke profiel, de vereiste stripafmetingen, de vergrendelingsstructuur, de thermische scheiding van het doel en de insteek- of rolvormmethode die tijdens de montage wordt gebruikt.
Welke aanvoerformulieren kunnen worden gebruikt?
Geschikte specificaties kunnen worden geleverd als rechte stroken, inclusief lengtes van 6 meter per stuk, of als rolprofielen van bijvoorbeeld 500 meter per rol. De praktische vorm is afhankelijk van de profielgeometrie en het daaropvolgende productieproces.
Welke kwaliteitskenmerken moeten worden geëvalueerd?
Evaluatie kan profielafmetingen, uiterlijk, dichtheid, Shore-hardheid, longitudinale en transversale treksterkte, waterbestendigheid, thermische veroudering en lineaire uitzettingseigenschappen omvatten, in overeenstemming met de vereisten die van toepassing zijn op het beoogde systeem.
Kan technische ondersteuning montageproblemen dekken?
Technische ondersteuning kan betrekking hebben op het ontwerp van de profielsleuf, het inbrengen van de strip, de rolvormingsomstandigheden en veelvoorkomende problemen zoals moeilijk inbrengen, scheuren of onvoldoende schuifsterkte. Door samen het extrusie- en assemblageproces van aluminium te beoordelen, kan de onderliggende oorzaak worden geïdentificeerd.
Hoe moeten ingenieurs verschillende opties voor thermische onderbrekingsstrips vergelijken?
Vergelijk de materiaalconstructie, profielafmetingen, sluitgeometrie, maatconsistentie, montagecompatibiliteit, inspectieaanpak en leveringsvorm. De meest zinvolle vergelijking is gebaseerd op hoe goed de strip overeenkomt met de daadwerkelijke aluminiumextrusie, en niet alleen op de productnaam.
Een praktische specificatiechecklist
Voordat u een thermisch scheidingsprofiel afrondt, helpt het om de belangrijkste technische variabelen op één plek te bevestigen. De onderstaande checklist kan worden gebruikt tijdens profielbeoordeling, leverancierscommunicatie, gereedschapsvoorbereiding of productiegoedkeuring.
- Bevestig de PA66-materiaalconstructie en de eis van 25% glasvezelversterking.
- Meet de breedte en diepte van de aluminium spouw.
- Controleer de groefvorm en de vergrendelingsgeometrie.
- Definieer de vereiste stripdikte en scheidingsafmeting.
- Controleer de dwarsdoorsnede van de strip ten opzichte van het echte aluminium profiel.
- Controleer de invoeg- en rolvormomstandigheden voordat de productie wordt goedgekeurd.
- Bevestig dimensionale inspectiepunten en aanvaardbare toleranties.
- Controleer het gewenste rechte of opgerold aanleverformulier.
- Documenteer de overeengekomen profieltekening en kritische technische kenmerken.
- Houd productie- en inspectiegegevens beschikbaar voor traceerbaarheid.
Deze checklist vervangt niet de technische eisen van een specifiek raam-, deur- of gevelsysteem. Het biedt een praktisch raamwerk om ervoor te zorgen dat de materiaal- en profielinterface is gedefinieerd voordat de productie begint.
Het centrale idee blijft eenvoudig: thermische onderbrekingsprestaties beginnen met effectieve scheiding, maar betrouwbare systeemprestaties vereisen een goed op elkaar afgestemde doorsnede, gecontroleerde extrusie, stabiele afmetingen en een compatibel assemblageproces.
Moet u een strip matchen met uw aluminium extrusie?
Deel de aluminium profieltekening, fysieke profieldetails, vereiste afmetingen en montagemethode, zodat de juiste sectiegeometrie voor uw thermisch gescheiden aluminiumsysteem kan worden beoordeeld.
Neem contact met ons op om uw profielvereisten te bespreken