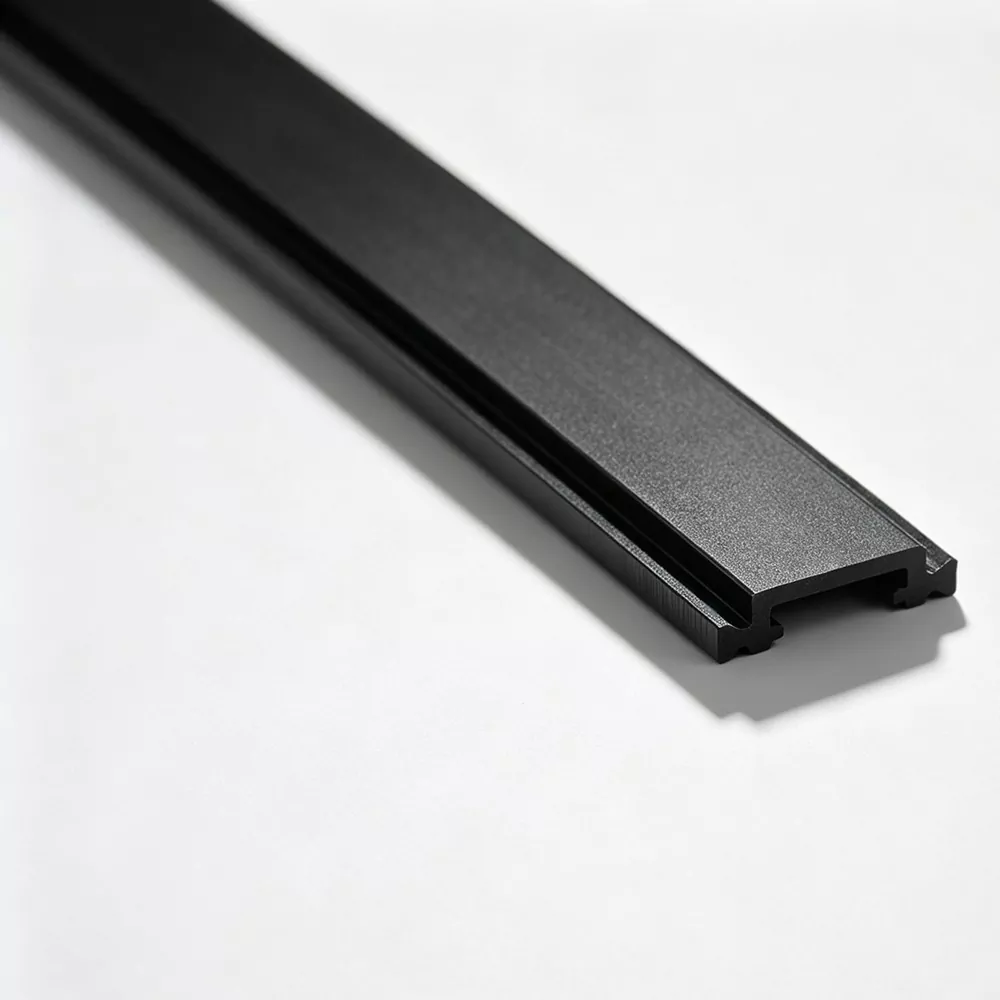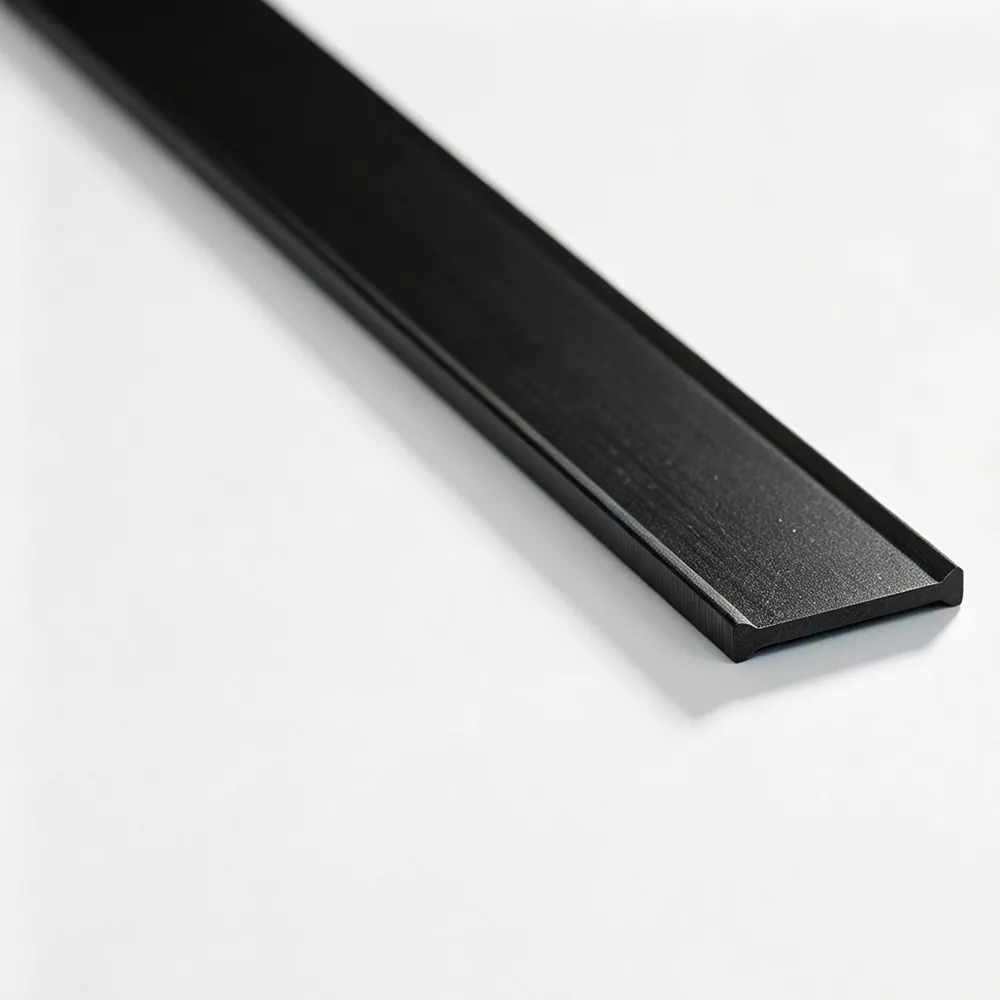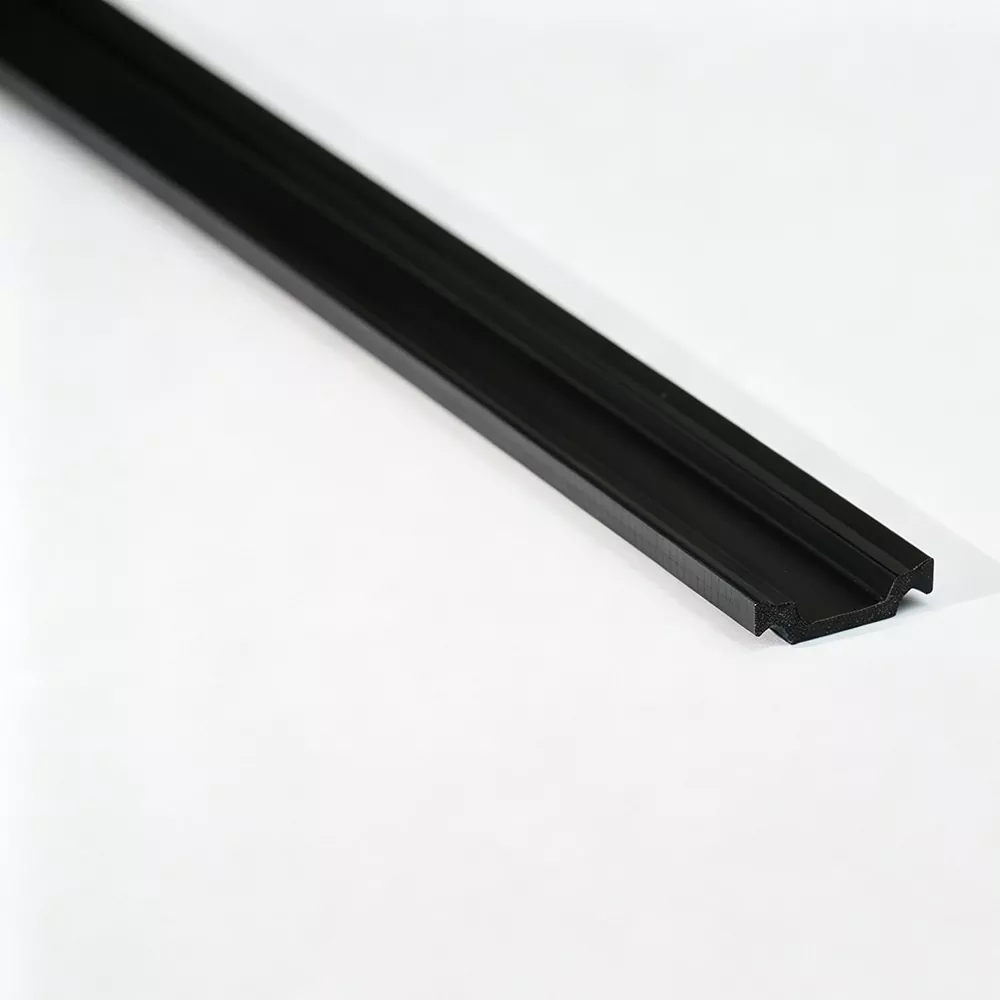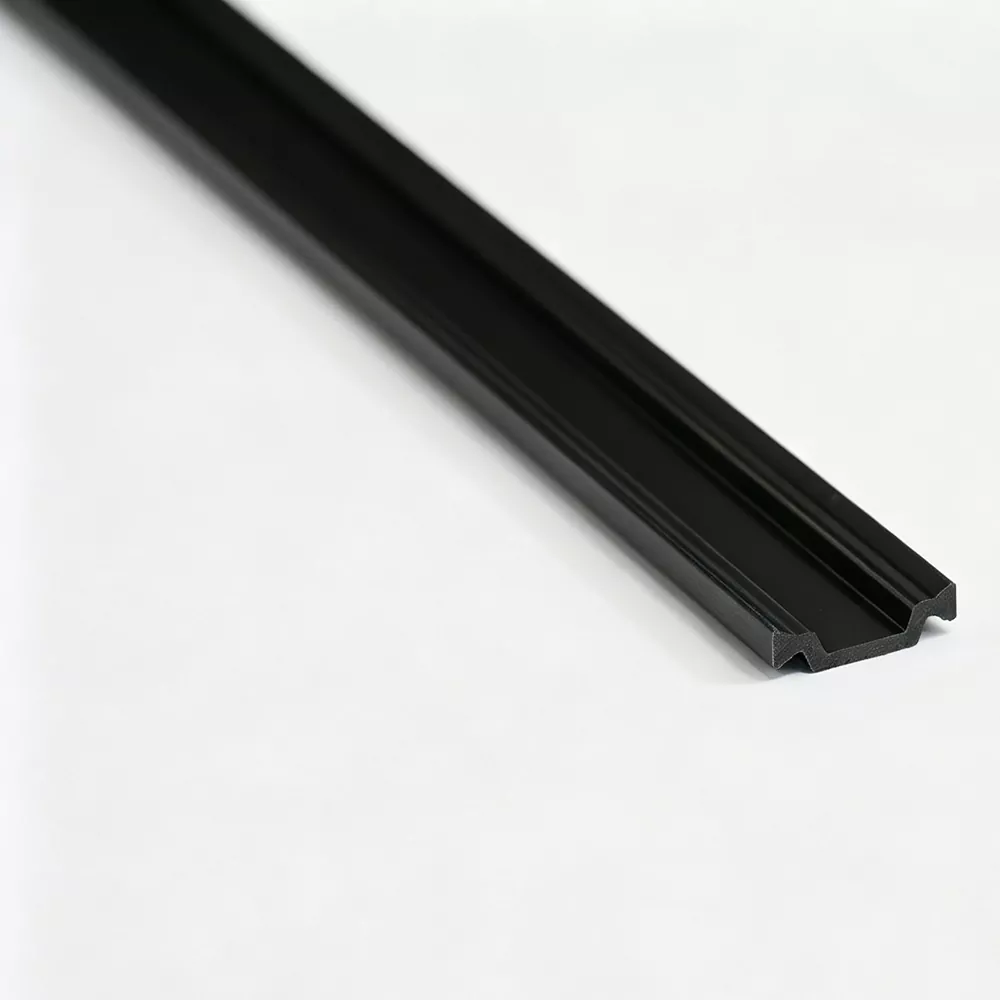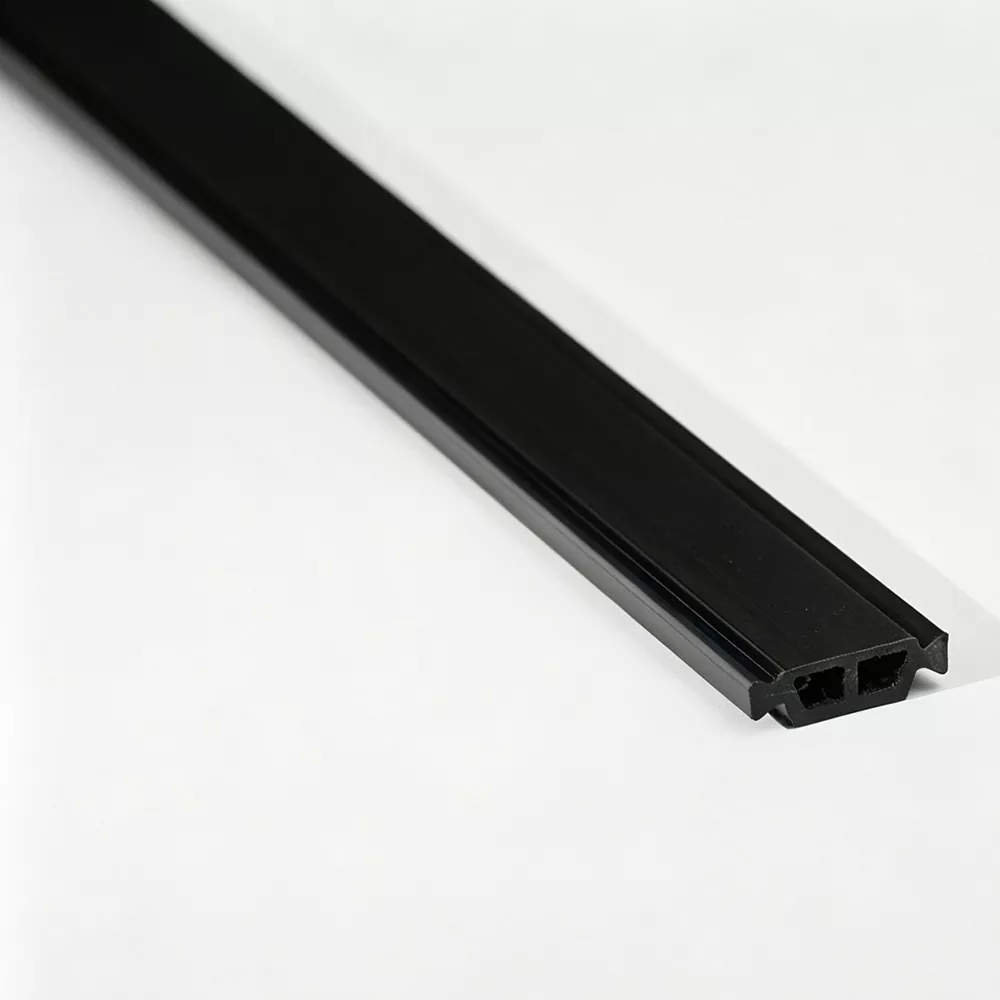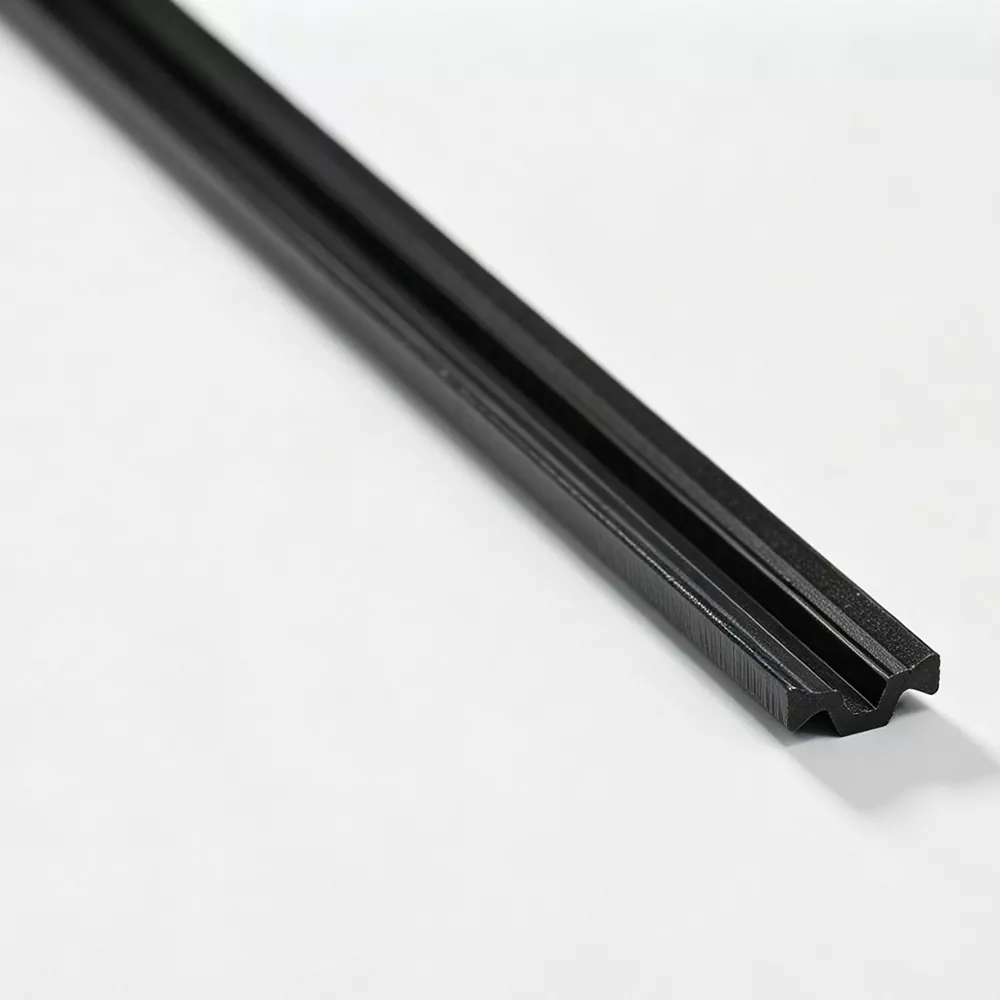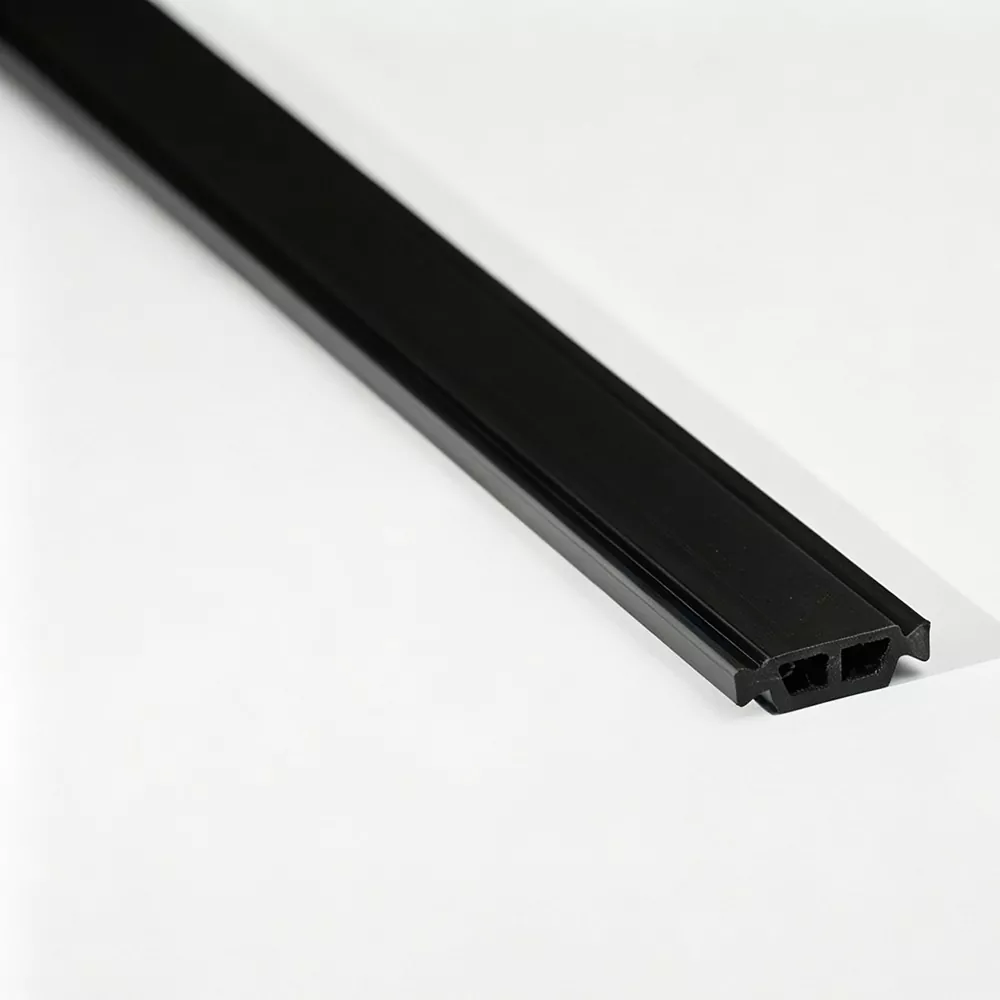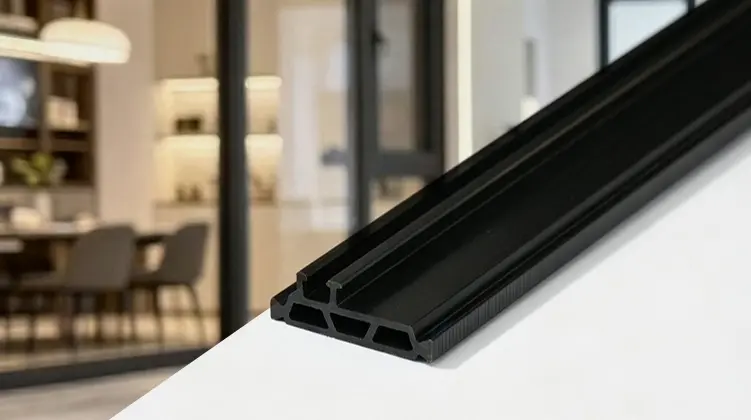
Thermische onderbrekingsstripswant thermisch gebroken aluminiumsystemen zijn afhankelijk van meer dan alleen een component met lage geleidbaarheid. Het isolatieprofiel moet nauwkeurig in de aluminium spouw passen, mechanisch verbonden blijven tijdens de montage en vormvast blijven tijdens gebruik. In deze gids wordt uitgelegd hoe PA66 GF25-profielen werken, hoe de aluminium extrusie de doorsnede bepaalt, hoe productieomstandigheden de consistentie beïnvloeden en welke technische details moeten worden beoordeeld voordat een specificatie wordt afgerond.
Bij een thermisch onderbroken aluminium frame zit het isolatiegedeelte tussen afzonderlijke aluminium onderdelen en onderbreekt het de directe metalen warmteoverdrachtsroute. PA66 GF25 is geschikt voor deze rol omdat de nylonmatrix een niet-metalen barrière biedt, terwijl 25% glasvezelversterking de stijfheid en maatvastheid toevoegt die nodig zijn voor profielmontage. Prestaties worden echter niet alleen door materiaal bepaald. Holtebreedte, spouwdiepte, groefgeometrie, vorm van de vergrendeling, vereiste scheiding, stripdikte en de inbreng- of walsmethode hebben allemaal invloed op de sectiekeuze. Een betrouwbare specificatie begint daarom bij de daadwerkelijke aluminiumextrusie en volgt het onderdeel via extrusie, koeling, vormgeving, snijden, inspectie en uiteindelijke montage.
Klik op een sectie hieronder om direct naar het gewenste onderwerp te gaan.
Aluminium is bruikbaar in ramen, deuren en gevelkozijnen omdat het structurele sterkte combineert met een relatief onderhoudsarm oppervlak. De hoge thermische geleidbaarheid zorgt ook voor een uitdaging: wanneer aluminium onderdelen aan de binnen- en buitenkant rechtstreeks met elkaar verbonden blijven door metaal, kan de warmte zich via een continu geleidend pad door het frame verplaatsen. Een thermisch onderbroken ontwerp verandert dat pad door een niet-metalen gedeelte tussen de gescheiden aluminium componenten te plaatsen.
Het doel vanThermische onderbrekingsstripsis daarom niet eenvoudigweg ‘het opvullen van een leemte’. Het ingevoegde profiel moet een gecontroleerde scheiding behouden en tegelijkertijd als structurele interface functioneren. Het moet in de aluminium holte blijven zitten, weerstand bieden aan beweging veroorzaakt door montagekrachten en de geometrie behouden die vereist is voor het voltooide frame. De thermische functie en de mechanische functie zijn met elkaar verbonden.
Kernprincipe:de aluminium extrusie zorgt voor de framestructuur, terwijl het polyamidegedeelte de directe metalen brug tussen de binnen- en buitengedeelten onderbreekt. Het eindresultaat hangt af van zowel thermische scheiding als veilige verbinding.
Warmte beweegt niet slechts in één richting door een frame. Het volgt de beschikbare geleidende routes door de materialen en verbindingen. Een doorlopend aluminium pad kan dus de beoogde geïsoleerde spouw omzeilen, tenzij het systeem ontworpen is om dat traject te onderbreken. Een correct geplaatst polyamidegedeelte vermindert de directe metaal-op-metaalverbinding en creëert een langer, minder geleidend pad door het geheel.
Dit is de reden waarom geometrie net zo belangrijk is als de nominale materiaalbeschrijving. Twee profielen gemaakt uit hetzelfde versterkte polymeer kunnen zich verschillend gedragen wanneer hun breedte, hoogte, sluitvorm of wanddikte niet overeenkomt met de beoogde extrusie.
Bij de praktische productie moet het onderdeel ook de acties overleven die worden toegepast tijdens het inbrengen en rolvormen. Een profiel dat goed isoleert maar scheurt tijdens de montage, wegglijdt in de spouw of onvoldoende schuifweerstand heeft, kan geen betrouwbare productieoplossing bieden. Het technische doel is om thermische onderbreking te bereiken zonder de stabiliteit van de montage op te offeren.
Om deze reden moet de sectieselectie beginnen met het aluminium profiel in plaats van met een generiek productlabel. De vorm maakt deel uit van de technische specificatie.
Polyamide 66 versterkt met 25% glasvezel, gewoonlijk aangeduid als PA66 GF25, is geschikt voor thermisch gescheiden aluminium profielsystemen omdat het een niet-metalen structuur combineert met de stijfheid die nodig is op het montagevlak. De glasvezels versterken de polymeermatrix en helpen het profiel zijn vorm te behouden onder mechanische belasting.
Voor de bouwkundige profielproductie heeft die combinatie een praktisch voordeel: het is niet de bedoeling dat het isolatiedeel als los inzetstuk gaat fungeren. Het wordt gevormd tot een precies gedeelte dat in contact moet blijven met het aluminium terwijl het gemonteerde frame wordt gehanteerd, gefabriceerd en gebruikt.
De versterkte matrix verbetert de stijfheid en mechanische stabiliteit, waardoor de sectie bestand is tegen inbrengen, rollen en voortdurende ingrijping in het aluminium profiel.
Nauwkeurige afmetingen zorgen ervoor dat het profiel goed in de holte blijft passen, wat essentieel is wanneer de aluminium groef een gedefinieerde vergrendelingsgeometrie heeft.
Het polyamidesegment onderbreekt de directe metalen warmteoverdrachtsroute tussen gescheiden aluminium binnen- en buitenprofielen.
Gecontroleerde extrusie-, koel- en vormomstandigheden ondersteunen de consistentie over de hele lengte van het afgewerkte profiel.
Een materiaal met een hogere sterkte lost een onjuiste doorsnede niet automatisch op. Als een vergrendelingsfunctie te groot is, kan de inbrengkracht excessief worden. Als het aangrijpingsgebied te klein is, bereikt het profiel mogelijk niet de vereiste mechanische grip. Als de wanddikte niet geschikt is, kunnen plaatselijke spanningen zich tijdens de montage concentreren.
PA66 GF25 moet daarom worden beschouwd als een onderdeel van het ontwerpsysteem. Materiaalkeuze, extrusiekwaliteit en sectiegeometrie moeten samenwerken.
Nylon materialen zijn tijdens de verwerking gevoelig voor vocht. Controle van het binnenkomende materiaal en gedisciplineerde extrusieomstandigheden helpen de variabiliteit in het smeltgedrag en de uiteindelijke afmetingen te verminderen. Om deze reden is het nuttig om de materiaalvochtigheid, de smeltvloei-eigenschappen en het glasvezelgehalte te controleren voordat de productie begint.
Hetzelfde principe is van toepassing op koeling en vormgeving. Een profiel dat de matrijs verlaat, is nog geen afgewerkt, maatvast onderdeel. Het stroomafwaartse proces beïnvloedt hoe het profiel zich in zijn uiteindelijke vorm nestelt en dus hoe consistent het in de aluminium holte past.
Praktische afhaalmaaltijden:PA66 GF25 biedt de materiële basis voor een sterke thermisch gescheiden interface, maar het voltooide profiel is nog steeds afhankelijk van extrusiecontrole, koeling, vormgeving, dimensionale inspectie en compatibiliteit met de aluminium extrusie.
Er bestaat geen universeel stripprofiel dat op iedere aluminium extrusie past. De holte die door het aluminium profiel wordt gecreëerd, definieert de fysieke ruimte die beschikbaar is voor het isolerende onderdeel, terwijl de vergrendelingsstructuur bepaalt hoe het onderdeel wordt vastgehouden. Een technisch verantwoord selectieproces begint daarom met het bestuderen van de extrusie in plaats van het kiezen van een sectie alleen op basis van een naam.
Wanneer een nieuw thermisch onderbroken systeem wordt ontwikkeld, moeten de vereiste afmetingen in samenhang worden overwogen. Een verandering in de spouwdiepte kan de profielhoogte beïnvloeden. Een verandering in de vorm van de groef kan de vergrendelingsgeometrie beïnvloeden. Een verandering in de vereiste scheiding kan invloed hebben op de beschikbare wanddikte. Deze afmetingen vormen een samenhangend ontwerpprobleem.
| Aluminium profielfactor | Gerelateerde isolatievereiste | Waarom het ertoe doet |
|---|---|---|
| Breedte van de holte | Profiel breedte | Het profiel moet de holte innemen zonder overmatige losheid of inbrengkracht. |
| Holte diepte | Profiel hoogte | De hoogte beïnvloedt hoe het onderdeel in het aluminium zit en hoeveel betrokkenheid er beschikbaar is. |
| Groef structuur | Vergrendelingsgeometrie | Het afstemmen van de groef is essentieel voor een stabiele mechanische retentie. |
| Vereiste scheiding | Wanddikte en sectievorm | Het profiel moet de beoogde niet-metalen scheiding creëren zonder de montage te verstoren. |
| Montageproces | Compatibiliteit met inbrengen en rollen | Het profiel moet de krachten en bewegingen verdragen die gepaard gaan met de gekozen productiemethode. |
Een aluminium profieltekening kan de afmetingen van de spouw, de groefconfiguratie, de sectietoleranties en de geometrie van de omringende muur onthullen die een productnaam niet kan overbrengen. Wanneer de doorsnede ongebruikelijk is, verkleint de tekening ook het risico dat er voor een ogenschijnlijk soortgelijk profiel met een andere sluitstructuur wordt gekozen.
Belangrijke informatie omvat de breedte en diepte van de spouw, de vorm van de groef, de beoogde oriëntatie, de vereiste scheiding en eventuele dimensionale beperkingen die door het uiteindelijke frame worden opgelegd. Tegelijkertijd moeten de montagevereisten worden vastgelegd.
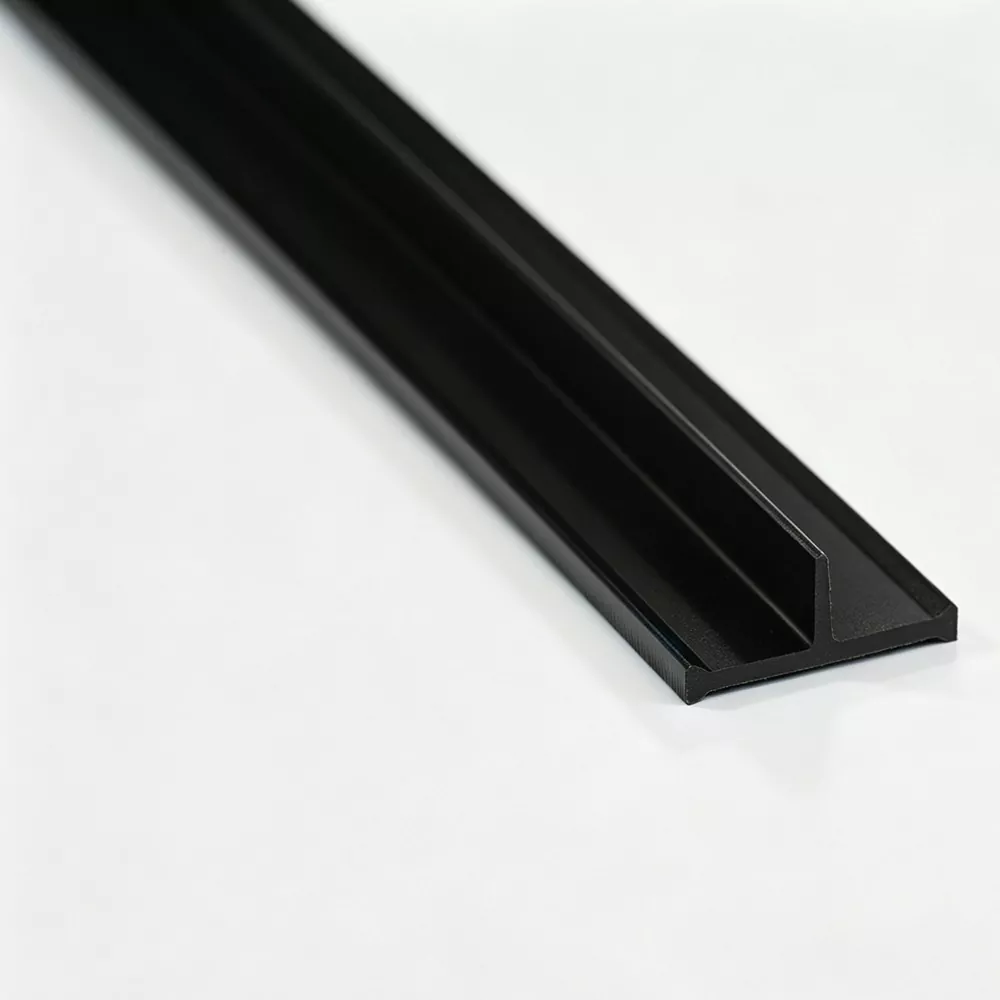
Gemeenschappelijke I-Type-, C-Type- en T-Type-secties bestrijken veel gevestigde aluminium profielconstructies. Hun nut komt voort uit herkenbare dwarsdoorsnedepatronen, niet uit de bewering dat één vorm geschikt is voor alle systemen. Speciaal gevormde secties zijn relevant wanneer de aluminium extrusie gebruik maakt van een aparte holte of vergrendeling.
Er kan een aangepaste sectie worden ontwikkeld rond de daadwerkelijke extrusiegeometrie. Het doel is niet om complexiteit op zichzelf te creëren, maar om het polymeerprofiel te laten werken met de mechanische interface die al is gedefinieerd door het aluminium ontwerp.
Vervloekenkan vóór de productie een profieltekening bekijken om te bepalen of een bestaande doorsnede geschikt is of dat een speciale doorsnede vereist is.
De doorsnede bepaalt hoe de polymeercomponent interageert met het aluminium. Kleine maatveranderingen kunnen de insteekkracht, het vergrendelingsgedrag en de lastverdeling veranderen. In een productieomgeving worden deze verschillen zichtbaar wanneer operators te maken krijgen met moeilijke invoer, plaatselijke scheurvorming, onvolledige aangrijping of inconsistente rolvorming.
Tijdens het inbrengen moet het profiel met een gecontroleerde weerstand de aluminium holte binnendringen. Te weinig weerstand kan duiden op onvoldoende betrokkenheid en kan het profiel kwetsbaarder maken voor beweging. Te veel weerstand kan de montagekracht vergroten en onnodige spanning op het profiel of de omliggende aluminium onderdelen veroorzaken.
Maatconsistentie langs de extrusie is daarom belangrijk. Een sectie die op een bepaald punt nauwkeurig is, maar elders merkbaar varieert, kan een ongelijkmatige montage-ervaring opleveren. Gecontroleerde treksnelheid, koelomstandigheden en vormgeving helpen dit soort variaties te verminderen.
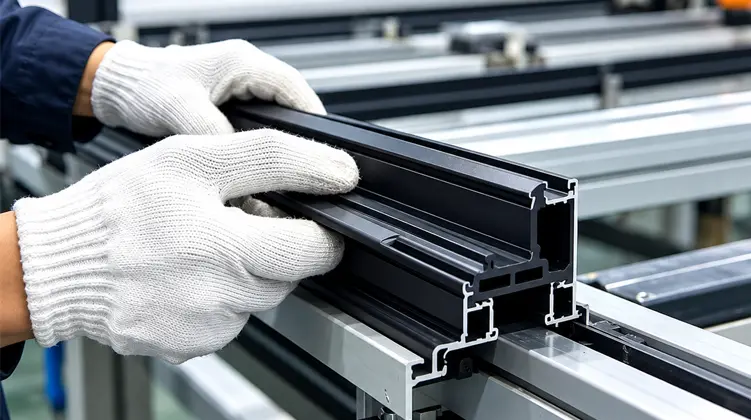
Sommige thermisch gescheiden aluminiumsystemen gebruiken een walsproces om het polymeergedeelte mechanisch in het profiel te vergrendelen. Tijdens deze bewerking wordt het aluminium rond het ingevoegde onderdeel gevormd en ondervindt het samenstel mechanische belastingen. Het polymeer moet zijn integriteit behouden terwijl de vergrendelingsinterface wordt gecreëerd.
Glasvezeloriëntatie binnen het geëxtrudeerde profiel is hierbij relevant. Een goed gecontroleerd extrusieproces heeft tot doel de longitudinale sterkte van de sectie te ondersteunen en tegelijkertijd de transversale schuifweerstand te bieden die nodig is op het grensvlak. Het exacte resultaat hangt af van de materiaalformulering en verwerkingsomstandigheden, dus productiecontrole blijft essentieel.
Scheuren tijdens de montage mogen niet onmiddellijk worden beschouwd als een louter materieel probleem. Mogelijke oorzaken zijn onder meer een ongeschikte doorsnede, overmatige interferentie, onjuiste groefafmetingen, ongunstige verwerkingsomstandigheden, onvoldoende koelingscontrole of montageparameters die geconcentreerde spanning op het profiel leggen.
Het onderzoeken van de volledige interface is nuttiger dan het wijzigen van één variabele op zichzelf. De aluminium groef, het polymeerprofiel en het montageproces vormen één mechanisch systeem.
Ontwerpperspectief:mechanische stabiliteit wordt bereikt door de interactie van materiaalsterkte, sectiegeometrie en gecontroleerde montage. Een goed gedefinieerde doorsnede maakt het gemakkelijker om deze factoren op één lijn te houden.
Dimensionale stabiliteit begint bij de toestand van de grondstof en gaat door via extrusie, koeling, vormgeving en snijden. Als een fase afdrijft, kan de impact later tijdens de profielmontage optreden. Dit is de reden waarom procesparameters nuttiger zijn wanneer ze tijdens de productiefase worden vastgelegd en bewaakt, in plaats van alleen te vertrouwen op een laatste visuele controle.
Thermisch gescheiden aluminiumsystemen komen voor in verschillende architectonische toepassingen. De isolatiecomponent vervult overal dezelfde basisfunctie: het creëren van een niet-metalen scheiding tussen aluminium elementen, maar de geometrie van het omringende profiel en de mechanische belasting kunnen verschillen.
Raamkozijnen en vleugels gebruiken gescheiden aluminium secties om de directe geleidende route door het frame te verminderen. Het polymeergedeelte moet tijdens fabricage en gebruik stabiel binnen de groef blijven.
Deurprofielen hebben thermische scheiding nodig in combinatie met mechanische stabiliteit, vooral wanneer het frame herhaaldelijk wordt geopend, gesloten en gehanteerd.
Gevelframes kunnen stijlen, dwarsbalken en andere gescheiden aluminium elementen omvatten. De profielgeometrie verschilt per systeem, dus het afstemmen van de secties is bijzonder belangrijk.
Speciale secties kunnen worden gebruikt wanneer een extrusie een onderscheidende holte, vergrendelingsinterface of afmetingsopstelling heeft die niet uitgelijnd is met een gemeenschappelijk profiel.
Raamconstructies bevatten meestal meerdere aluminium secties en verbindingen, dus het isolatieprofiel moet de geometrie van elke beoogde interface volgen. De vleugel en het frame gebruiken mogelijk geen identieke holtes, en een profiel dat op de ene locatie werkt, is mogelijk niet geschikt op een andere locatie. Duidelijke doorsnedetekeningen zorgen ervoor dat de componentselectie op één lijn blijft met elke extrusie.
Deuren leggen extra nadruk op mechanische stabiliteit omdat hun profielen vaak worden gehanteerd en onderhevig kunnen zijn aan herhaalde bewegingen. Het isolerende onderdeel moet vast blijven zitten zonder een bron van scheuren of dimensionele instabiliteit te worden tijdens de fabricage.
Bij het ontwerpen van vliesgevels gaat het vaak om lange profieltrajecten en meerdere structurele interfaces. Maatconsistentie langs de extrusie wordt belangrijk omdat kleine veranderingen die over een lange sectie worden herhaald de montageomstandigheden kunnen beïnvloeden. Het isolatieprofiel moet ook werken met de specifieke kolom- of dwarsgeometrie in plaats van met een veronderstelde generieke spouw.
Architecturale aluminiumsystemen zijn niet beperkt tot standaardgeometrieën. Een speciale groef, ongebruikelijke sectiehoogte of een andere sluitingsopstelling vragen mogelijk om een speciaal ontwikkeld polymeerprofiel. In die gevallen moet de ontwikkeling worden geleid door de aluminiumextrusie en de daadwerkelijke montagevolgorde.
De kwaliteit van de extrusie wordt beïnvloed door de gehele productieketen en niet door één enkele machine-instelling. Materiaalvoorbereiding, extrusiegieten, koelen, vormgeven en snijden dragen allemaal bij aan het uiteindelijke profiel. Een gedisciplineerd proces maakt het gemakkelijker om afgewerkte afmetingen te verbinden met vastgelegde productieomstandigheden.
PA66-nylon en glasvezel moeten worden gecontroleerd voordat ze het extrusiesysteem binnengaan. Materiaalinspectie kan de smeltvloei-index, het glasvezelgehalte en het vocht omvatten. Deze controles bieden een praktische basis voor processtabiliteit en helpen materiaalvariaties te identificeren voordat dit een dimensionaal probleem wordt.
Meerdere parallelle extrusielijnen met dubbele schroef kunnen worden gecombineerd met speciale matrijzen en koelsystemen om verschillende profielgeometrieën te produceren. Extrusietemperatuur, treksnelheid en koelwatertemperatuur beïnvloeden de manier waarop het materiaal vloeit, de matrijs verlaat en zich in zijn uiteindelijke vorm nestelt.
De mal zelf is een belangrijk onderdeel van het proces. Het gereedschap moet de beoogde doorsnede consistent reproduceren, inclusief de kleine vergrendelings- of geleidingskenmerken die misschien niet duidelijk zijn uit een eenvoudige productnaam.
Direct na extrusie vereist het hete profiel gecontroleerde koeling en vormgeving. Te snel, te langzaam of ongelijkmatig afkoelen kan de afmetingen en de toestand van het oppervlak beïnvloeden. Een stabiel stroomafwaarts proces helpt het beoogde gedeelte tijdens de hele productierun te behouden.
Extrusie beïnvloedt ook de oriëntatie van de versterking in het polymeer. De verwerkingsbenadering is bedoeld om de longitudinale sterkte van het profiel en de transversale schuifweerstand op het grensvlak te ondersteunen. Omdat de strip lasten kan ondervinden van insteek- en rolvormbelastingen, zijn deze kenmerken relevant voor de montageprestaties.
Het productiedoel is dus meer dan een visueel correcte dwarsdoorsnede. Het is een profiel met herhaalbare afmetingen, stabiele oppervlaktekwaliteit en mechanische eigenschappen die geschikt zijn voor het beoogde montageproces.
Inspectie is het nuttigst wanneer deze over de productiefasen wordt verdeeld. Een eindinspectie kan bevestigen of het voltooide profiel aan bepaalde eisen voldoet, maar controles tijdens het proces bieden een betere mogelijkheid om afwijkingen te identificeren voordat grote hoeveelheden worden voltooid.
Regelmatige productiecontroles kunnen de afmetingen van de dwarsdoorsnede en de toestand van het oppervlak tijdens de run controleren. Procesparameters kunnen worden vastgelegd voor traceerbaarheid, waardoor maatveranderingen kunnen worden beoordeeld aan de hand van productieomstandigheden.
Typische visuele controles zijn gericht op het profieloppervlak, de integriteit van de randen en duidelijke gebreken. Maatvoeringscontroles richten zich op de breedte, hoogte, wanddikte en andere kritische kenmerken die door de doorsnedetekening worden gedefinieerd.
Afhankelijk van de toepasselijke vereisten kan laboratoriumevaluatie betrekking hebben op dichtheid, Shore-hardheid, longitudinale treksterkte, transversale treksterkte, waterbestendigheid, thermische veroudering en lineaire uitzettingseigenschappen. Het doel is om meetbare materiaal- of afgewerkte profieleigenschappen te verbinden met de verwachte omstandigheden in de uiteindelijke toepassing.
| Inspectiegebied | Typische focus | Productiewaarde |
|---|---|---|
| Grondstof | Vocht, smeltindex en glasvezelgehalte | Creëert een stabiele startconditie voor extrusie. |
| Profielafmetingen | Breedte, hoogte, wanddikte en kritische geometrie | Ondersteunt een consistente pasvorm in de holte en vergrendeling. |
| Oppervlakteconditie | Zichtbare defecten, randintegriteit en continuïteit | Helpt bij het identificeren van problemen met extrusie of stroomafwaartse vormgeving. |
| Mechanische eigenschappen | Longitudinale en transversale sterkte, hardheid | Biedt gegevens met betrekking tot montage en servicelading. |
| Omgevingskenmerken | Waterbestendigheid, thermische veroudering en lineaire uitzetting | Ondersteunt de evaluatie van dimensionaal gedrag onder relevante omstandigheden. |
Vóór verzending kunnen afgewerkte profielen worden gecontroleerd op uiterlijk en afmetingen aan de hand van de productiespecificatie. Indien nodig kan een Engelstalig inspectierapport de goederen vergezellen, waardoor een duidelijk overzicht ontstaat van de gemeten productconditie.
Traceerbaarheid is handig wanneer een profiel zich tijdens de montage anders gedraagt. In plaats van elk probleem als een op zichzelf staande gebeurtenis te behandelen, maken productiegegevens het mogelijk de sectieafmetingen, procesinstellingen en inspectieresultaten samen te beoordelen. Dit maakt de technische communicatie nauwkeuriger en helpt een profiel-fit probleem te onderscheiden van een assemblageprocesprobleem.
Voordat een profiel in de reguliere productie terechtkomt, is de nuttigste informatie meestal de informatie die de interface tussen aluminium en polymeer definieert. Een duidelijk technisch pakket vermindert de dubbelzinnigheid en geeft de extrusiefabrikant voldoende context om het juiste onderdeel te beoordelen.
Termen als I-Type, C-Type of T-Type zijn handig voor het ordenen van een assortiment, maar vervangen geen technische tekening. Een profiel met een vergelijkbare visuele vorm kan toch verschillende sluitafmetingen of een ander spouwvlak hebben. Op naam gebaseerde selectie zonder geometriebeoordeling vergroot de kans op montageproblemen.
Het extrusieprofiel moet tijdens het montageproces worden geëvalueerd. Als wordt verwacht dat het onderdeel een rolbeweging zal ondergaan, moet de doorsnede ervan compatibel zijn met die belasting. Als de invoeging strak is, moeten de interferentie- en vergrendelingsgeometrie worden beoordeeld voordat de productieparameters worden gewijzigd.
Nuttige communicatie richt zich op meetbare informatie: tekeningen, sectieafmetingen, montagerichting, sluitgeometrie en de beoogde toepassing. Dankzij duidelijke informatie kan de fabrikant een bestaand onderdeel bespreken of een speciaal onderdeel ontwikkelen zonder op aannames te vertrouwen.
Specificatie controlepunt:de belangrijkste vraag is of het polymeerprofiel rond de aluminium extrusie is ontworpen. Wanneer de interface duidelijk is gedefinieerd, kunnen materiaal-, tooling- en procesbeslissingen worden beoordeeld aan de hand van hetzelfde doel.
Het fysieke aanvoerformulier moet overeenkomen met hoe er op de productievloer met het aluminiumsysteem wordt omgegaan. Rechte stukken zijn handig wanneer de productielijn bepaalde lengtes afsnijdt en aanvoert. Opgerolde secties kunnen geschikt zijn voor specificaties die zijn ontworpen voor continue hantering en opslag.
| Aanvoerformulier | Typische lengte | Nuttig wanneer | Belangrijke overweging |
|---|---|---|---|
| Rechte strook | 6 meter per stuk | De extrusielijn of het fabricageproces werkt met vaste rechte lengtes. | Bevestig de snij-, hanterings- en opslagvereisten voor het afgewerkte aluminium profiel. |
| Opgerolde strook | 500 meter per rol voor geschikte specificaties | Lange ononderbroken voeding en compacte opslag hebben de voorkeur. | Controleer of de geselecteerde sectie en het montageproces geschikt zijn voor de handling van rollen. |
Verpakking en hantering moeten het profiel beschermen tegen vervorming, vervuiling en onnodige mechanische spanning. De juiste methode hangt af van de vorm van het profiel en de manier waarop het materiaal zich verplaatst van de opslag naar het aluminiumassemblageproces.
Voor sommige profielgeometrieën kan een opgerolde vorm hanteringsvereisten met zich meebrengen die niet van toepassing zijn op rechte lengtes. Deze vereisten moeten in aanmerking worden genomen naast de daadwerkelijke fabricageapparatuur in plaats van onafhankelijk van het profielontwerp te worden geselecteerd.
Technische problemen zijn vaak gemakkelijker op te lossen als het symptoom wordt gescheiden van de mogelijke oorzaken. Hetzelfde zichtbare probleem kan voortkomen uit meer dan één fase van het proces, dus het oplossen van problemen moet het pad volgen van de aluminiumgeometrie via de polymeersectie naar de montageomstandigheden.
| Waargenomen probleem | Mogelijk gebied om te beoordelen | Nuttige controle |
|---|---|---|
| Moeilijk inbrengen | Sectiebreedte, vergrendeling of aluminium spouw | Vergelijk de werkelijke afmetingen met de goedgekeurde tekening en bekijk de invoegvoorwaarden. |
| Barsten tijdens montage | Interferentie, materiaaltoestand, geometrie of procesbelasting | Inspecteer samen de sectie, de materiaalverwerkingsgegevens en de montagevolgorde. |
| Onvoldoende schuifweerstand | Materiaalversterking, dwarsdoorsnede of vergrendelingsinterface | Bekijk de toepasselijke mechanische testgegevens en controleer de geometrie van de aangrijping. |
| Variabele profielafmetingen | Extrusietemperatuur, treksnelheid of koeling | Vergelijk metingen tijdens het proces met geregistreerde productieparameters. |
| Losse betrokkenheid | Groefafmetingen, vergrendelingsvorm of ondermaatse sectie | Bevestig de geometrie van de holte en vergelijk de werkelijke profielafmetingen met de doelsectie. |
Wanneer het inbrengen ongewoon moeilijk aanvoelt, is het vergroten van de kracht niet altijd het juiste antwoord. De eerste stap is om te controleren of de polymeerbreedte en vergrendelingseigenschappen overeenkomen met de aluminium holte. Verkeerde uitlijning, dimensionale variatie of een mismatch tussen de beoogde en werkelijke groefgeometrie kunnen allemaal de assemblageweerstand vergroten.
Barsten kunnen het gevolg zijn van geconcentreerde spanning tijdens het inbrengen of rollen. Het kan ook in verband worden gebracht met de materiële toestand of de extrusiestabiliteit. Bij een gecontroleerde diagnose wordt het getroffen gedeelte vergeleken met productiemetingen en het aluminiumgrensvlak, in plaats van zonder bewijs de materiaalkwaliteit te wijzigen.
De afschuifprestaties zijn gerelateerd aan zowel de materiaalversterking als de interfacegeometrie. Als het vergrendelingsgebied te klein of slecht op elkaar afgestemd is, kan een mechanisch sterk polymeer er nog steeds niet in slagen de vereiste aangrijping te bereiken. Testen en dimensionele beoordeling moeten daarom samen worden overwogen.
Deze aanpak helpt om assemblagevraagstukken om te zetten in specifieke engineeringvragen. Dat is vooral handig bij profielontwikkeling, waarbij een aanpassing aan één dimensie meerdere delen van de interface kan beïnvloeden.
Thermische onderbrekingsstripsScheid aluminium binnen- en buitenprofielen en verminder de directe warmteoverdracht door thermisch onderbroken aluminium profielen. Het polyamideprofiel creëert een niet-metalen barrière binnen het frame en dient tegelijkertijd als mechanische interface voor de geassembleerde aluminium profielen.
Het kernmateriaal is PA66 nylon versterkt met 25% glasvezel, gewoonlijk omschreven als PA66 GF25. De versterking zorgt voor de stijfheid en mechanische stabiliteit die nodig zijn voor het inbrengen, rollen en blijvend ingrijpen in aluminium profielen.
Het assortiment omvat I-Type, C-Type, T-Type en speciaal gevormde profielen voor aluminium ramen, deuren, vliesgevels en andere thermisch gescheiden architectonische extrusiesystemen.
Veel voorkomende toepassingen zijn onder meer aluminium raamkozijnen en vleugels, aluminium deuren, vliesgevelstijlen en dwarsbalken, en andere architecturale aluminium profielen die thermische scheiding tussen binnen- en buitenelementen vereisen.
Ja. Aangepaste afmetingen en doorsneden kunnen worden ontwikkeld rond de daadwerkelijke aluminium extrusiegeometrie. Een profieltekening met de afmetingen van de holte en de vergrendelingsstructuur biedt een praktische basis voor sectieselectie en gereedschapsbeoordeling.
Een aluminium profieltekening, benodigde profielafmetingen, sluitgeometrie, insteekrichting, montagemethode en belangrijke toleranties zijn nuttige uitgangspunten. Hoe duidelijker deze gegevens zijn, hoe gemakkelijker het is om te bevestigen of een standaardsectie of een speciaal profiel passend is.
Rechte strips worden geleverd à 6 meter per stuk. Voor passende specificaties zijn opgerolde strips verkrijgbaar vanaf 500 meter per rol. De meest geschikte vorm hangt af van de sectiegeometrie en de verwerkingsmethode die bij de productie wordt gebruikt.
Ja. Technische assistentie kan betrekking hebben op het ontwerp van profielsleuven, het inbrengen van strippen, rolvormingsomstandigheden en veelvoorkomende productieproblemen zoals moeilijk inbrengen, scheuren en onvoldoende schuifweerstand.
Afgewerkte profielen worden vóór verzending geïnspecteerd op uiterlijk en afmetingen. Afhankelijk van de toepasselijke eisen kan de laboratoriumevaluatie ook betrekking hebben op de dichtheid, Shore-hardheid, treksterkte in de lengte- en dwarsrichting, waterbestendigheid, thermische veroudering en lineaire uitzettingseigenschappen.
Thermische scheiding werkt het beste wanneer de polymeercomponent wordt behandeld als onderdeel van het aluminiumsysteem in plaats van als een verwisselbaar accessoire. Het materiaal zorgt voor de niet-metalen barrière, versterking zorgt voor mechanische ondersteuning en de doorsnede bepaalt hoe het onderdeel in contact komt met de extrusie. De productiecontrole zorgt er vervolgens voor dat de beoogde geometrie consistent blijft, van grondstof tot afgewerkt profiel.
Voor bestaande systemen kan een geschikt I-Type-, C-Type- of T-Type-profiel al voldoen aan de vereiste interface. Voor een nieuwe of ongebruikelijke extrusie kan een aangepaste geometrie worden geëvalueerd aan de hand van de tekening, de afmetingen van de spouw en de montagemethode. Door deze op profielen gebaseerde aanpak blijft de technische discussie gericht op afmetingen, mechanische betrokkenheid en praktische productieomstandigheden.
Voor architectonische aluminiumfabrikanten moet een duidelijke specificatie vier elementen met elkaar verbinden: de aluminium extrusie, het polyamideprofiel, het productieproces en de geldende kwaliteitseisen. Wanneer deze elementen samen worden beschouwd, is het resulterende profiel eenvoudiger te vervaardigen, samen te stellen en consistent te inspecteren.
Deel de doorsnedetekening, spouwafmetingen en montagevereisten om een geschikt standaard of maatwerk PA66 GF25 profiel voor uw thermisch gescheiden aluminium systeem te bespreken.
Neem contact met ons op om uw aluminium profielvereisten te bespreken